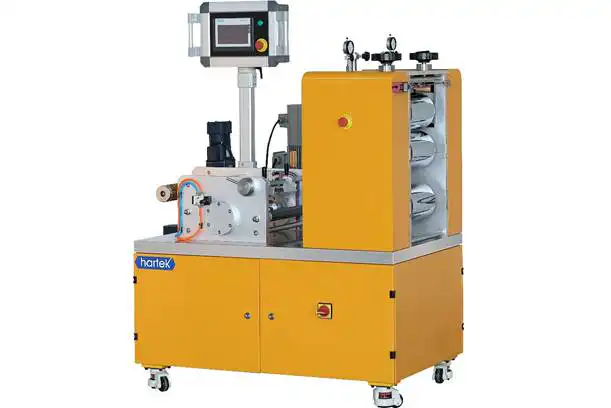
In der Forschung und Entwicklung von Gießfolienextrusion Bei der Verwendung neuartiger technischer Kunststoffe bleibt die Aufrechterhaltung der Materialstabilität während der Verarbeitung bei hohen Temperaturen die zentrale Herausforderung. Diese fortschrittlichen Werkstoffe erfordern in der Regel Verarbeitungstemperaturen zwischen 250 °C und 400 °C, wodurch sie sehr anfällig für den Abbau der Molekülketten und Schwankungen der Schmelzeigenschaften sind. Solche Probleme führen häufig dazu, dass Folien aufgrund von Verfärbungen, Versprödung und übermäßigen Dickenschwankungen aussortiert werden müssen.
Auf der Grundlage praktischer Laborerfahrungen in Gießfolienextrusion, … In diesem Artikel werden die Ursachen für Materialversagen bei hohen Temperaturen untersucht und drei zentrale Anpassungsstrategien vorgeschlagen: die präzise Auswahl der Schneckenkonfiguration, eine strenge Temperaturregelung sowie die synergetische Optimierung der Prozessparameter.
Gießfolienextrusion: Ein Leitfaden für neuartige technische Kunststoffe
1. Grundursachen für eine schlechte Hochtemperaturstabilität
Aufgrund ihrer molekularen Struktur neigen neuartige technische Kunststoffe von Natur aus dazu, unter Hochtemperaturbedingungen Stabilitätsprobleme zu entwickeln. Drei Hauptfaktoren tragen zu diesem Problem bei.
Thermischer Abbau von Molekülketten: Die meisten technischen Kunststoffe enthalten starre Strukturen wie aromatische Ringe und Etherbindungen. Diese Strukturen sorgen zwar für eine hervorragende Hochtemperaturbeständigkeit, doch kann eine längere Einwirkung von hohen Temperaturen zu Kettenspaltung oder Vernetzung führen. Wird beispielsweise PEEK bei Temperaturen über 380 °C mit einer Verweilzeit von mehr als fünf Minuten verarbeitet, steigt die Rate der Molekülkettenabspaltung um 10–15%. Dies führt zu einem Rückgang der Schmelzviskosität um 20–30% und verringert die Zugfestigkeit der Gießfolie um 15–20%, was eine Vergilbung der Oberfläche zur Folge hat.
Fließverhalten bei empfindlichen Materialien: Der Schmelzindex (MFR) von technischen Kunststoffen reagiert äußerst empfindlich auf Temperaturschwankungen. Eine Schwankung von lediglich ±5 °C kann bereits zu einer Abweichung des MFR von 10–15% führen. In Labor-Gießfolienextrudern mit geringen Verarbeitungskapazitäten können bereits geringfügige Temperaturschwankungen zu einer ungleichmäßigen Schmelzfließfähigkeit führen, was Schwankungen der Austrittsgeschwindigkeit aus der Düse von über 8% zur Folge hat. Infolgedessen vergrößert sich die Abweichung der Foliendicke von ±2% auf ±5%, begleitet von welligen Kantenfehlern.
Hochtemperaturversagen von Additiven: Antioxidantien und Gleitmittel, die zur Verbesserung der Verarbeitbarkeit zugesetzt werden, neigen bei hohen Temperaturen zur Verflüchtigung oder Zersetzung. Bei der PC-Verarbeitung verwendete Phosphat-Antioxidantien verflüchtigen sich bei Temperaturen über 300 °C allmählich, wodurch die Beständigkeit des Materials gegen Zersetzung abnimmt und es zu “Haarrissen” kommt. Gleichzeitig führt ein Versagen der Gleitmittel zu einem erhöhten Reibungswiderstand zwischen der Schmelze und dem Zylinder oder der Düse, was einen schlechten Materialausstoß und Oberflächenkratzer zur Folge hat.
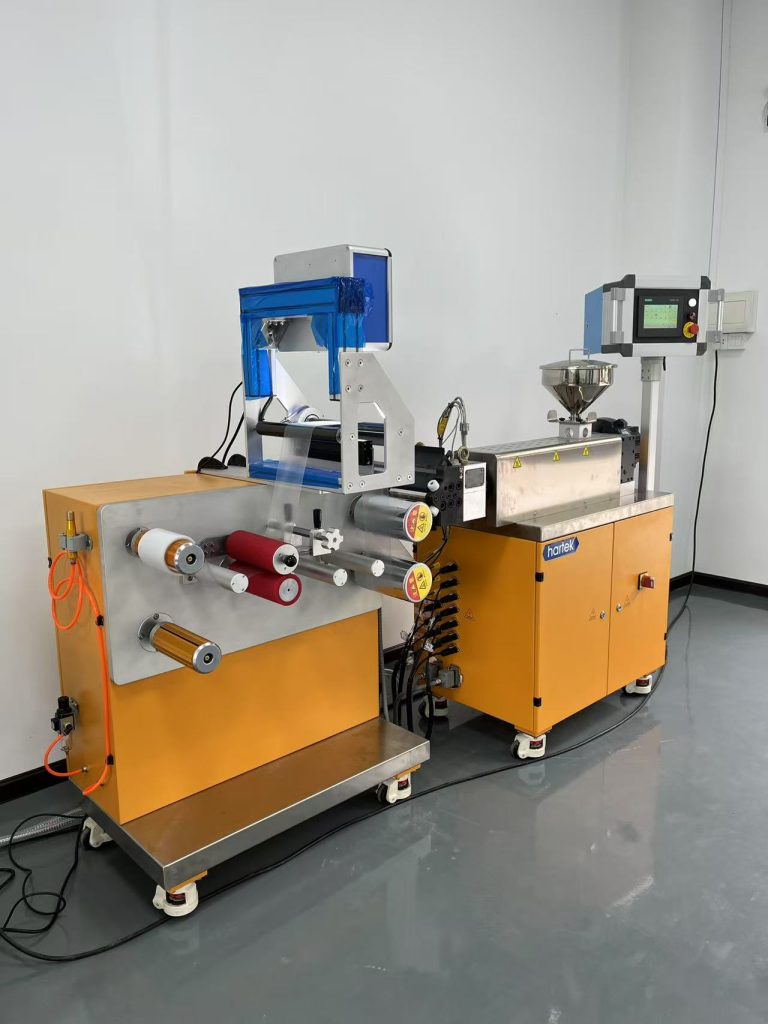
2. Anpassungsstrategie 1: Präzise Auswahl der Schraubenkonfiguration
Die Schneckenkonfiguration wirkt sich unmittelbar auf die Plastifizierungseffizienz, die Mischgleichmäßigkeit und die Verweilzeit aus.
Auswahl der Schneckenkonstruktion auf der Grundlage der Schmelzeigenschaften des Werkstoffs: Für Materialien mit niedriger Schmelzviskosität wird eine Schnecke mit “allmählich variierender Kanaltiefe” empfohlen. Die Kanaltiefe nimmt von der Einzugszone zur Dosierzone hin allmählich ab, um die Scherintensität zu verringern und so einen Abbau der Molekülketten zu verhindern. Zudem sollten 2–3 Sätze von Mischelementen eingebaut werden, um eine gleichmäßige Durchmischung der Schmelze zu gewährleisten. Für Materialien mit hoher Schmelzviskosität ist eine Schnecke mit “plötzlich variierender Kanaltiefe” erforderlich. Die Kanaltiefe sollte in der Kompressionszone schnell abnehmen, um die Scher- und Plastifizierungsleistung zu verbessern, während die Dosierzone verlängert werden sollte, um die Homogenisierungszeit der Schmelze zu verlängern.
Steuerung des Verhältnisses von Schraubenlänge zu Durchmesser und der Verweildauer: Das L/D-Verhältnis der Schnecke in einem Labor-Gießfolienextruder sollte zwischen 20 und 25 liegen. Ein zu kleines L/D-Verhältnis kann zu einer unzureichenden Plastifizierung führen, während ein zu großes Verhältnis die Verweildauer der Schmelze verlängert und damit das Risiko einer thermischen Zersetzung erhöht. Bei der Herstellung von PEEK-Gießfolien lässt sich beispielsweise durch den Einsatz einer Schnecke mit einem L/D-Verhältnis von 22 in Kombination mit einer Schneckendrehzahl von 50–60 U/min die Verweildauer der Schmelze auf 4–6 Minuten begrenzen, wodurch die Abbaurate der Molekülketten auf unter 5% gesenkt wird.
3. Anpassungsstrategie 2: Strenge Kontrolle der Temperaturgenauigkeit
Die Temperaturregelung ist entscheidend, um eine Zersetzung durch hohe Temperaturen zu verhindern. Es muss ein Präzisionsregelsystem eingerichtet werden, das sich auf drei Aspekte konzentriert.
Segmentierte Temperaturregelung: Der Zylinder sollte in 3 bis 5 unabhängige Temperaturregelzonen unterteilt sein, wobei die Temperaturgradienten entsprechend den Materialeigenschaften eingestellt werden. Für die Forschung und Entwicklung im Bereich PI-Gießfolien gelten folgende empfohlene Einstellungen: 300–320 °C für die Zuführzone, 340–350 °C für die Kompressionszone, 360–370 °C für die Dosierzone und 370–380 °C für den Düsenkopf. Die Temperaturabweichung in jeder Zone muss innerhalb von ±1 °C gehalten werden.
Regelmäßige Kalibrierung der Temperaturmesselemente: Thermoelemente und Heizbänder neigen aufgrund längerer Einwirkung hoher Temperaturen zu Genauigkeitsabweichungen. Eine monatliche Kalibrierung mit einem Standardthermometer ist erforderlich. Wenn die Abweichung vom Sollwert ±1,5 °C überschreitet, muss das Thermoelement ausgetauscht oder die Heizleistung angepasst werden. Besondere Aufmerksamkeit sollte der Kalibrierung der Düsenkopf-Temperatur gewidmet werden.
Echtzeit-Überwachung der Schmelztemperatur: Installieren Sie einen Schmelztemperatursensor am Düsenaustritt, um Veränderungen in Echtzeit zu überwachen. Wenn die Temperaturschwankungen ±2 °C überschreiten, wird automatisch eine Warnung ausgelöst. Experimentelle Daten zeigen, dass durch die Einführung einer Schmelztemperaturüberwachung die Ausschussrate aufgrund von Verfärbungen der Folie um 40–50% gesenkt und die Dickeabweichung innerhalb von ±2,5% gehalten werden kann.
4. Anpassungsstrategie 3: Synergistische Optimierung der Prozessparameter
Prozessparameter wie Schneckendrehzahl, Extrusionsdruck und Abkühlgeschwindigkeit müssen synergetisch aufeinander abgestimmt werden.
Anpassung der Schneckendrehzahl an den Extrusionsdruck: Für hochviskose Materialien wird eine Drehzahl von 40–50 U/min empfohlen, wobei der Extrusionsdruck zwischen 15 und 20 MPa geregelt werden sollte. Bei Materialien mit niedriger Viskosität kann die Drehzahl auf 60–70 U/min erhöht werden, wobei der Extrusionsdruck bei 8–12 MPa gehalten wird. Die Schneckendrehzahl sollte jeweils in Schritten von höchstens 5 U/min angepasst werden.
Anpassung der Abkühlgeschwindigkeit an die Schmelztemperatur: Bei Materialien, die bei hohen Temperaturen verarbeitet werden, ist eine “Gradientenabkühlung” erforderlich: Der erste Kühlwalzenabschnitt sollte auf 120–150 °C, der zweite auf 80–100 °C und der dritte auf 40–60 °C eingestellt werden. Diese schrittweise Absenkung minimiert Verzug und Verformungen. Bei Materialien mit mittleren Temperaturen kann eine “Schnellkühlung” angewendet werden, indem die Temperatur der Kühlwalzen auf 60–80 °C eingestellt wird.
Abstimmung der Rohstoffvorbehandlung auf die Weiterverarbeitung: Kunststoffgranulate für technische Anwendungen müssen 4–6 Stunden lang bei 120–150 °C getrocknet werden, um einen Feuchtigkeitsgehalt von ≤0,02% zu gewährleisten und so die Bildung von Blasen in der Folie zu verhindern. Bei modifizierten technischen Kunststoffen sollte ein spezieller Zuführtrichter verwendet werden, um eine ungleichmäßige Schmelzmischung aufgrund von Faseragglomeration zu vermeiden.
 German
 English
 Arabic
 Spanish
 French
 Russian