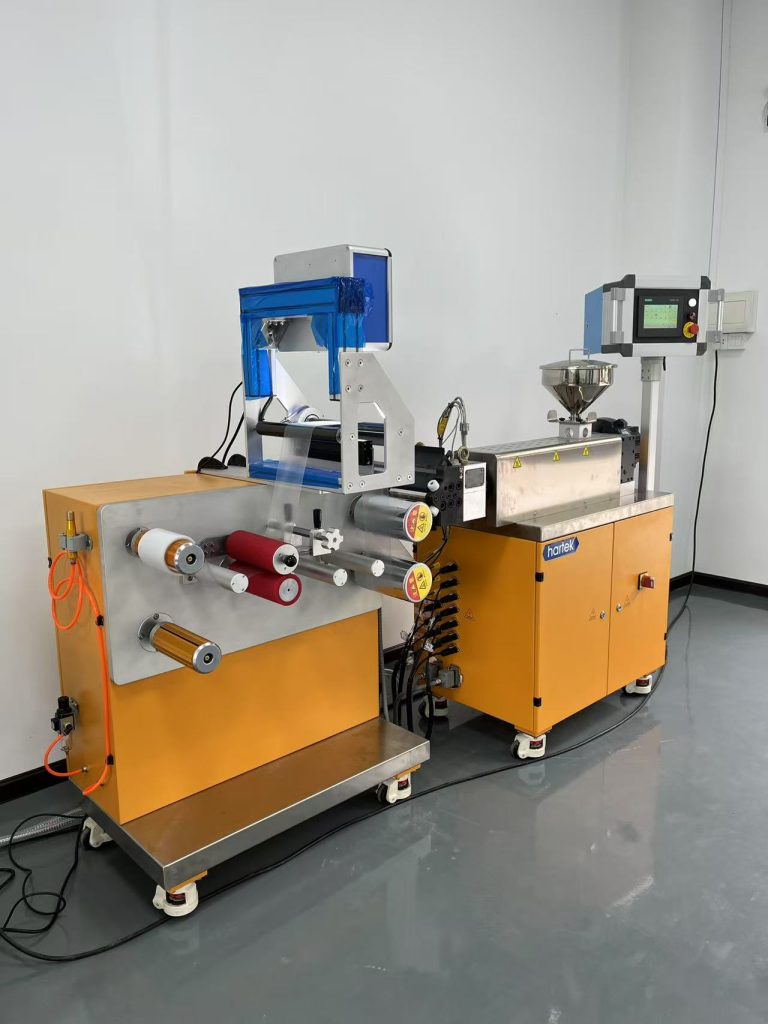
В рамках научно-исследовательских и опытно-конструкторских работ по экструзия литой пленки При использовании новых инженерных пластиков обеспечение стабильности материала в процессе высокотемпературной обработки остается основной задачей. Эти современные материалы, как правило, требуют температур обработки в диапазоне от 250 °C до 400 °C, что делает их крайне подверженными деградации молекулярных цепей и колебаниям свойств расплава. Такие проблемы часто приводят к браку пленки из-за изменения цвета, хрупкости и чрезмерных отклонений по толщине.
Опираясь на практический лабораторный опыт в области экструзия литой пленки, в данной статье рассматриваются основные причины разрушения материалов под воздействием высоких температур и предлагаются три ключевые стратегии адаптации: точный подбор конфигурации винтов, строгий контроль температуры и синергетическая оптимизация технологических параметров.
Экструзия литой пленки: руководство по новым инженерным пластикам
1. Основные причины низкой стабильности при высоких температурах
Молекулярная структура новых инженерных пластиков по своей природе делает их подверженными проблемам со стабильностью в условиях высоких температур. Этому способствуют три основных фактора.
Термическое разложение молекулярных цепей: Большинство инженерных пластиков содержат жесткие структуры, такие как ароматические кольца и эфирные связи. Хотя эти структуры обеспечивают превосходную термостойкость, длительное воздействие высоких температур может вызвать расщепление молекулярных цепей или сшивание. Например, при переработке PEEK при температуре выше 380 °C со временем пребывания более пяти минут скорость разрыва молекулярных цепей увеличивается на 10–15%. Это приводит к снижению вязкости расплава на 20–30% и уменьшению прочности на разрыв литой пленки на 15–20%, что вызывает пожелтение поверхности.
Текучесть при нагревании: Скорость течения расплава (MFR) инженерных пластиков очень чувствительна к колебаниям температуры. Колебание всего на ±5 °C может привести к отклонению MFR на 10–15%. В лабораторных экструдерах для литья плёнки с небольшой производительностью даже незначительные колебания температуры могут привести к неравномерной текучести расплава, что вызывает колебания скорости выхода из матрицы, превышающие 8%. В результате отклонение толщины плёнки увеличивается с ±2% до ±5%, что сопровождается появлением дефектов в виде волнистых краёв.
Выход из строя присадок под воздействием высоких температур: Антиоксиданты и смазочные добавки, вводимые для улучшения технологических характеристик, склонны к улетучиванию или разложению при высоких температурах. Фосфатные антиоксиданты, используемые при переработке поликарбоната, постепенно улетучиваются при температуре выше 300 °C, что снижает устойчивость материала к деградации и вызывает появление “трещиноватости”. В то же время потеря смазочных свойств приводит к увеличению сопротивления трению между расплавом и цилиндром или матрицей, что вызывает затруднения при выходе материала и появление царапин на поверхности.
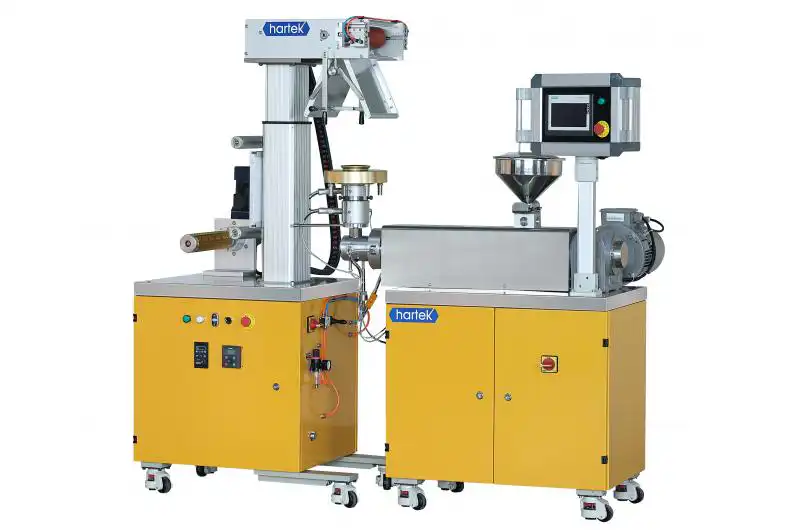
2. Стратегия адаптации № 1: Точный подбор конфигурации шнека
Конфигурация шнека напрямую влияет на эффективность пластификации, однородность перемешивания и время пребывания.
Выбор конструкции шнека с учетом характеристик плавления материала: Для материалов с низкой вязкостью расплава рекомендуется использовать шнек с “плавно изменяющейся глубиной канала”. Глубина канала плавно уменьшается от зоны подачи к зоне дозирования, что позволяет снизить интенсивность сдвига и предотвратить разрушение молекулярных цепей. Кроме того, для обеспечения равномерного перемешивания расплава следует предусмотреть 2–3 ряда смесительных элементов. Для материалов с высокой вязкостью расплава требуется шнек с “резким изменением глубины канала”. Глубина канала должна быстро уменьшаться в зоне сжатия для усиления сдвига и пластификации, в то время как дозирующая зона должна быть удлинена, чтобы увеличить время гомогенизации расплава.
Регулирование соотношения длины и диаметра винта и времени пребывания: Отношение L/D шнека в лабораторном экструдере для литья пленки должно поддерживаться в пределах от 20 до 25. Слишком малое отношение L/D может привести к недостаточной пластификации, тогда как чрезмерно большое отношение увеличивает время пребывания расплава в экструдере, повышая риск термического разложения. Например, при производстве литых пленок из PEEK использование шнека с соотношением L/D, равным 22, в сочетании со скоростью вращения шнека 50–60 об/мин позволяет удержать время пребывания расплава в пределах 4–6 минут, снижая скорость деградации молекулярных цепей до уровня ниже 5%.
3. Стратегия адаптации № 2: строгий контроль точности поддержания температуры
Контроль температуры играет ключевую роль в предотвращении деградации под воздействием высоких температур. Необходимо создать систему точного контроля, уделяя особое внимание трем аспектам.
Сегментированное регулирование температуры: Цилиндр следует разделить на 3–5 независимых зон регулирования температуры, при этом температурные градиенты должны устанавливаться с учетом характеристик материала. Для исследований и разработок в области литья пленки из полиимида рекомендуемые настройки следующие: 300–320 °C для зоны подачи, 340–350 °C для зоны сжатия, 360–370 °C для зоны дозирования и 370–380 °C для экструзионной головки. Отклонение температуры в каждой зоне должно поддерживаться в пределах ±1 °C.
Регулярная калибровка температурных датчиков: Термопары и нагревательные ленты подвержены отклонениям в точности из-за длительного воздействия высоких температур. Требуется ежемесячная калибровка с использованием эталонного термометра. Если отклонение от заданного значения превышает ±1,5 °C, термопару необходимо заменить или отрегулировать мощность нагрева. Особое внимание следует уделять калибровке температуры головки экструдера.
Мониторинг температуры расплава в режиме реального времени: Установите датчик температуры расплава на выходе из матрицы для отслеживания изменений в режиме реального времени. При превышении колебаний температуры ±2 °C срабатывает автоматическое предупреждение. Экспериментальные данные показывают, что внедрение системы контроля температуры расплава позволяет снизить отход из-за изменения цвета пленки на 40–50% и удержать отклонение толщины в пределах ±2,5%.
4. Стратегия адаптации № 3: Синергетическая оптимизация параметров технологического процесса
Параметры технологического процесса, такие как скорость вращения шнека, давление экструзии и скорость охлаждения, должны быть согласованы таким образом, чтобы обеспечивать синергетический эффект.
Согласование скорости вращения шнека с давлением экструзии: Для материалов с высокой вязкостью рекомендуется скорость 40–50 об/мин при давлении экструзии в пределах 15–20 МПа. Для материалов с низкой вязкостью скорость можно увеличить до 60–70 об/мин, поддерживая давление экструзии на уровне 8–12 МПа. Регулировать скорость шнека следует с шагом не более 5 об/мин за один раз.
Адаптация скорости охлаждения к температуре расплава: Материалы, обрабатываемые при высоких температурах, требуют “градиентного охлаждения”: температура первого участка охлаждающих валков должна быть установлена на 120–150 °C, второго — на 80–100 °C, а третьего — на 40–60 °C. Такое постепенное снижение температуры сводит к минимуму коробление и деформацию. Для материалов, обрабатываемых при средних температурах, можно применять “быстрое охлаждение”, установив температуру охлаждающих валков на уровне 60–80 °C.
Согласование предварительной обработки сырья с технологическим процессом: Гранулы инженерных пластиков необходимо сушить при температуре 120–150 °C в течение 4–6 часов, чтобы обеспечить содержание влаги не более 0,02% и предотвратить образование пузырей в пленке. При работе с модифицированными инженерными пластиками следует использовать специальный загрузочный бункер, чтобы избежать неравномерного перемешивания расплава из-за агломерации волокон.
 Russian
 English
 Arabic
 German
 Spanish
 French