في مجال البحث والتطوير في بثق الأغشية المصبوبة مع استخدام البلاستيك الهندسي المبتكر، يظل الحفاظ على استقرار المواد أثناء المعالجة في درجات حرارة عالية التحدي الرئيسي. تتطلب هذه المواد المتطورة عادةً درجات حرارة معالجة تتراوح بين 250 درجة مئوية و400 درجة مئوية، مما يجعلها معرضة بشدة لتدهور السلاسل الجزيئية والتقلبات في خصائص الذوبان. وغالبًا ما تؤدي هذه المشكلات إلى إتلاف الأغشية بسبب تغير اللون، والتقصف، والانحرافات المفرطة في السماكة.
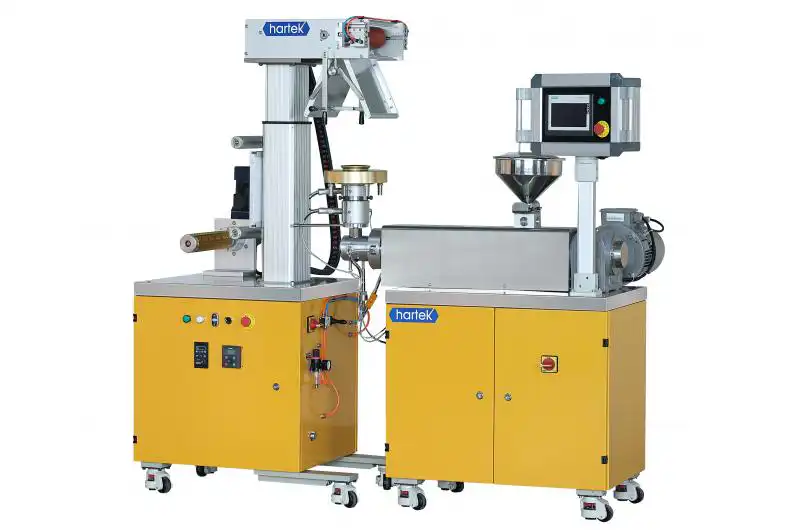
بالاعتماد على الخبرة العملية المكتسبة في المختبرات في بثق الأغشية المصبوبة, ، يتناول هذا المقال الأسباب الجذرية لفشل المواد عند درجات الحرارة المرتفعة، ويقترح ثلاث استراتيجيات تكيف رئيسية: الاختيار الدقيق لتكوين البراغي، والتحكم الصارم في درجة الحرارة، والتحسين التآزري لمعلمات العملية.
بثق الأغشية المصبوبة: دليل للبلاستيك الهندسي الجديد
1. الأسباب الجذرية لضعف الاستقرار عند درجات الحرارة المرتفعة
إن البنية الجزيئية للبلاستيك الهندسي الجديد تجعله بطبيعته عرضة لمشاكل الاستقرار في ظروف درجات الحرارة المرتفعة. وهناك ثلاثة عوامل رئيسية تسهم في هذه المشكلة.
التحلل الحراري للسلاسل الجزيئية: تحتوي معظم اللدائن الهندسية على هياكل صلبة مثل الحلقات العطرية والروابط الإيثيرية. ورغم أن هذه الهياكل توفر مقاومة ممتازة لدرجات الحرارة العالية، إلا أن التعرض المطول لها قد يؤدي إلى انقسام السلاسل أو الترابط المتشابك. على سبيل المثال، عند معالجة مادة PEEK عند درجة حرارة تزيد عن 380 درجة مئوية مع وقت بقاء يتجاوز خمس دقائق، يزداد معدل انقسام السلسلة الجزيئية بنسبة 10–15%. ويؤدي ذلك إلى انخفاض في لزوجة الذوبان بنسبة 20–30%، كما يقلل من مقاومة الشد للفيلم المصبوب بنسبة 15–20%، مما يتسبب في اصفرار السطح.
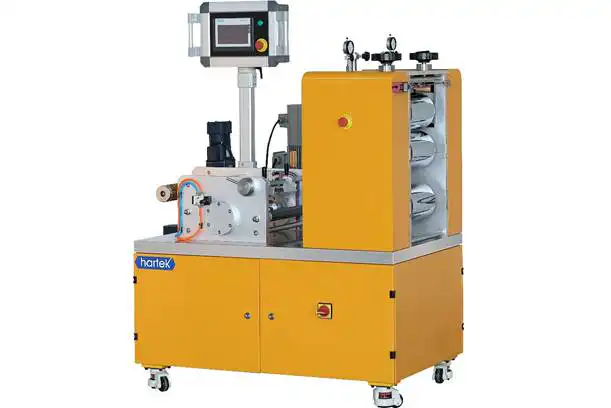
قابلية الانصهار الحساسة: يُعد معدل تدفق الذوبان (MFR) للبلاستيك الهندسي حساسًا للغاية تجاه التغيرات في درجة الحرارة. فقد يؤدي تقلب بسيط يبلغ ±5 درجات مئوية فقط إلى انحراف في معدل تدفق الذوبان يتراوح بين 10 و15%. في آلات بثق الأغشية المصبوبة المختبرية ذات السعات التصنيعية الصغيرة، يمكن حتى للتقلبات الطفيفة في درجة الحرارة أن تتسبب في عدم انتظام قابلية تدفق المادة المنصهرة، مما يؤدي إلى تقلبات في سرعة الخروج من القالب تتجاوز 8%. ونتيجة لذلك، يتسع نطاق انحراف سماكة الغشاء من ±2% إلى ±5%، مصحوبًا بعيوب في الحواف على شكل تموجات.
فشل المواد المضافة عند درجات الحرارة العالية: المواد المضادة للأكسدة ومواد التشحيم التي تُضاف لتحسين أداء المعالجة معرضة للتطاير أو التحلل عند درجات الحرارة المرتفعة. تتطاير مضادات الأكسدة الفوسفاتية المستخدمة في معالجة البولي كربونات تدريجيًا عند درجات حرارة تزيد عن 300 درجة مئوية، مما يقلل من مقاومة المادة للتحلل ويؤدي إلى ظهور “تشققات”. وفي الوقت نفسه، يؤدي فشل مواد التشحيم إلى زيادة مقاومة الاحتكاك بين المادة المنصهرة والأسطوانة أو القالب، مما يؤدي إلى ضعف تصريف المادة وظهور خدوش على السطح.
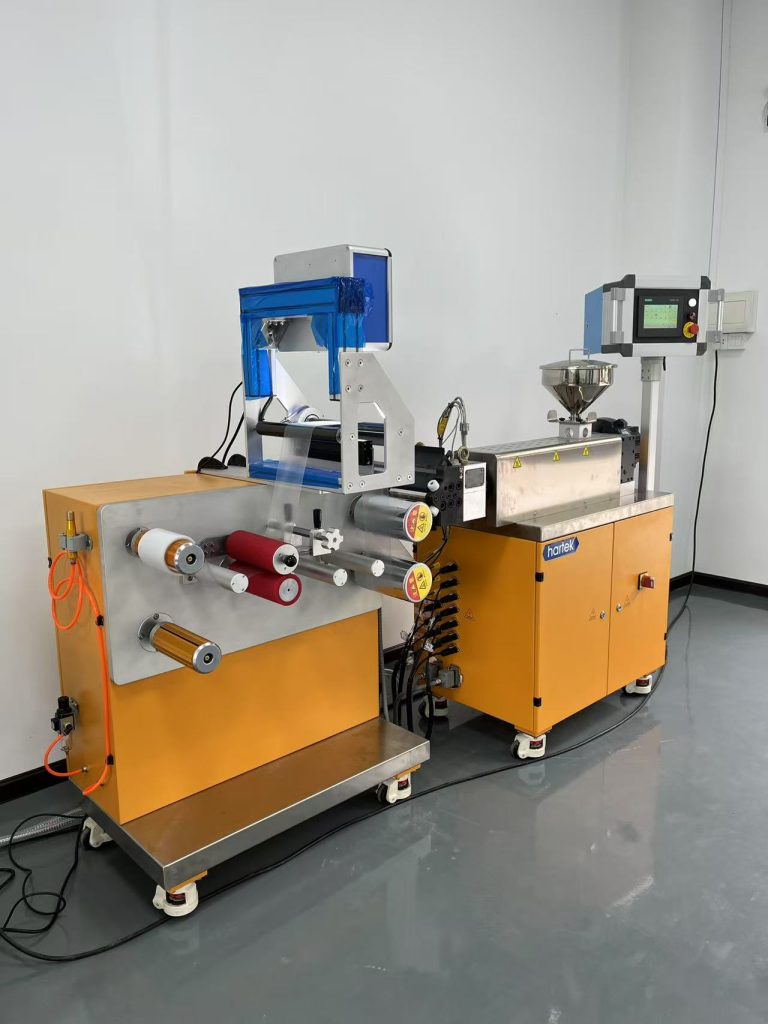
2. استراتيجية التكييف 1: الاختيار الدقيق لتكوين المسمار اللولبي
يؤثر تصميم المسمار بشكل مباشر على كفاءة التليين، وتجانس الخلط، ووقت البقاء.
اختيار هيكل المسمار بناءً على خصائص انصهار المادة: بالنسبة للمواد ذات اللزوجة المنخفضة عند الذوبان، يُوصى باستخدام لولب يتميز بـ“عمق قناة متغير تدريجيًا”. حيث يتناقص عمق القناة تدريجيًا من منطقة التغذية إلى منطقة القياس لتقليل شدة القص، مما يمنع تدهور السلسلة الجزيئية. بالإضافة إلى ذلك، ينبغي تضمين 2–3 مجموعات من عناصر الخلط لضمان خلط متجانس للمادة المنصهرة. بالنسبة للمواد ذات اللزوجة العالية عند الانصهار، يلزم استخدام لولب ذي “عمق قناة متغير بشكل مفاجئ”. يجب أن ينخفض عمق القناة بسرعة في منطقة الضغط لتعزيز قدرة القص والتليين، بينما يجب إطالة منطقة القياس لتمديد وقت تجانس المادة المنصهرة.
التحكم في نسبة طول المسمار إلى قطره ووقت البقاء: يجب التحكم في نسبة L/D للبرغي في آلة بثق الأغشية المصبوبة المختبرية بحيث تتراوح بين 20 و25. فقد تؤدي نسبة L/D الصغيرة جدًّا إلى عدم كفاية التليين، في حين أن النسبة الكبيرة جدًّا تطيل مدة بقاء المادة المنصهرة، مما يزيد من خطر التحلل الحراري. على سبيل المثال، عند تصنيع الأغشية المصبوبة من مادة PEEK، يمكن أن يؤدي استخدام لولب بنسبة L/D تبلغ 22، إلى جانب سرعة دوران تبلغ 50–60 دورة في الدقيقة، إلى الحفاظ على مدة بقاء المادة المنصهرة في النطاق 4–6 دقائق، مما يقلل معدل تدهور السلسلة الجزيئية إلى أقل من 5%.
3. استراتيجية التكيف رقم 2: التحكم الدقيق في دقة درجة الحرارة
يُعد التحكم في درجة الحرارة عاملاً أساسياً في منع التدهور الناتج عن ارتفاع درجة الحرارة. ويجب إنشاء نظام تحكم دقيق يركز على ثلاثة جوانب.
التحكم في درجة الحرارة حسب الأجزاء: يجب تقسيم الأسطوانة إلى 3 إلى 5 مناطق مستقلة للتحكم في درجة الحرارة، مع ضبط التدرج الحراري وفقًا لخصائص المادة. بالنسبة لأبحاث وتطوير الأغشية المصبوبة من مادة PI، فإن الإعدادات الموصى بها هي: 300–320 درجة مئوية لمنطقة التغذية، و340–350 درجة مئوية لمنطقة الضغط، و360–370 درجة مئوية لمنطقة القياس، و370–380 درجة مئوية لرأس القالب. يجب التحكم في انحراف درجة الحرارة في كل منطقة في نطاق ±1 درجة مئوية.
المعايرة الدورية لعناصر استشعار درجة الحرارة: تتعرض المزدوجات الحرارية وأشرطة التسخين لانحرافات في الدقة نتيجة التعرض المطول لدرجات حرارة عالية. لذا، يلزم إجراء معايرة شهرية باستخدام مقياس حرارة قياسي. وإذا تجاوز الانحراف عن القيمة المحددة ±1.5 درجة مئوية، فيجب استبدال المزدوجة الحرارية أو تعديل طاقة التسخين. وينبغي إيلاء اهتمام خاص لمعايرة درجة حرارة رأس القالب.
مراقبة درجة حرارة الانصهار في الوقت الفعلي: قم بتركيب مستشعر لدرجة حرارة الذوبان عند مخرج القالب لمراقبة التغيرات في الوقت الفعلي. وعندما تتجاوز تقلبات درجة الحرارة ±2 درجة مئوية، يتم تشغيل إنذار تلقائي. تشير البيانات التجريبية إلى أن إضافة مراقبة درجة حرارة المادة المنصهرة يمكن أن تقلل معدل الخردة الناتج عن تغير لون الفيلم بنسبة 40–50%، وتبقي انحراف السماكة في حدود ±2.5%.
4. استراتيجية التكيف 3: التحسين التآزري لمعلمات العملية
يجب أن تتوافق معايير العملية، مثل سرعة اللولب وضغط البثق ومعدل التبريد، بشكل متآزر.
مطابقة سرعة اللولب مع ضغط البثق: بالنسبة للمواد عالية اللزوجة، يُوصى باستخدام سرعة تتراوح بين 40 و50 دورة في الدقيقة، مع التحكم في ضغط البثق بين 15 و20 ميجا باسكال. بالنسبة للمواد منخفضة اللزوجة، يمكن زيادة السرعة إلى 60–70 دورة في الدقيقة، مع الحفاظ على ضغط البثق عند 8–12 ميجا باسكال. يجب ضبط سرعة اللولب بزيادات لا تزيد عن 5 دورات في الدقيقة في المرة الواحدة.
تكييف معدل التبريد مع درجة حرارة الذوبان: تتطلب المواد التي تتم معالجتها عند درجات حرارة عالية “تبريدًا متدرجًا”: يجب ضبط قسم أسطوانة التبريد الأولى على 120–150 درجة مئوية، والثانية على 80–100 درجة مئوية، والثالثة على 40–60 درجة مئوية. ويؤدي هذا الانخفاض التدريجي إلى تقليل الانحراف والتشوه إلى أدنى حد. أما بالنسبة للمواد التي تُعالج عند درجات حرارة متوسطة، فيمكن استخدام “التبريد السريع” عن طريق ضبط درجة حرارة أسطوانات التبريد على 60–80 درجة مئوية.
مواءمة المعالجة المسبقة للمواد الخام مع عملية التصنيع: يجب تجفيف حبيبات البلاستيك الهندسي عند درجة حرارة تتراوح بين 120 و150 درجة مئوية لمدة 4 إلى 6 ساعات لضمان أن يكون محتوى الرطوبة ≤0.02%، مما يمنع ظهور فقاعات في الفيلم. أما بالنسبة للبلاستيك الهندسي المعدل، فيجب استخدام قادوس تغذية مخصص لتجنب الخلط غير المتساوي للمادة المنصهرة بسبب تكتل الألياف.
 Arabic
 English
 German
 Spanish
 French
 Russian