Für Forscher und Compoundierer, die mit hochviskosen Materialien – Kautschuke, technische Kunststoffe und biobasierte Polymere – arbeiten, hängt der Unterschied zwischen einer erfolgreichen Formulierung und einem fehlgeschlagenen Experiment oft von drei entscheidenden Parametern ab: Temperaturprofil, Schraubendrehzahl, und Ausbeute. Dabei handelt es sich nicht lediglich um Parameter, die willkürlich eingestellt werden können, sondern um voneinander abhängige Variablen, die die Schmelzqualität, die Dispersionseffizienz und die Eigenschaften des Endprodukts bestimmen.
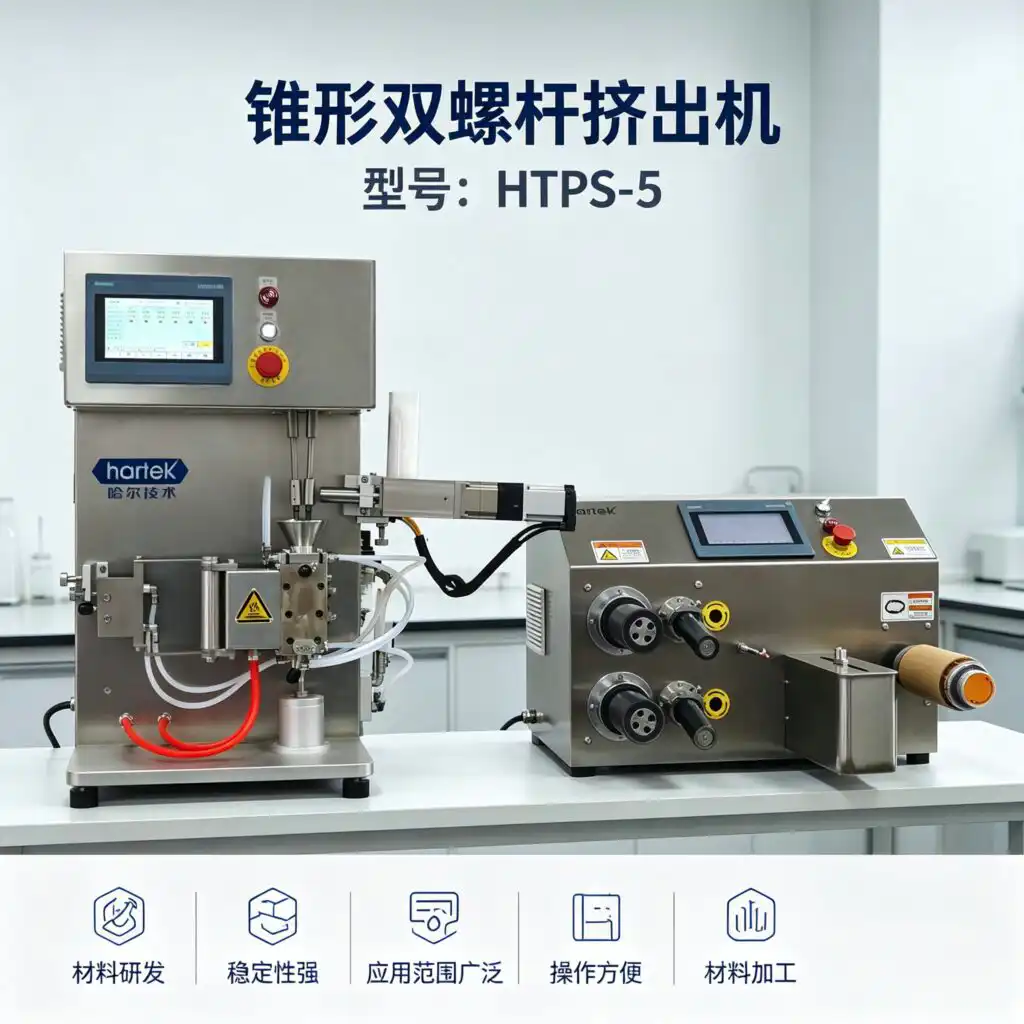
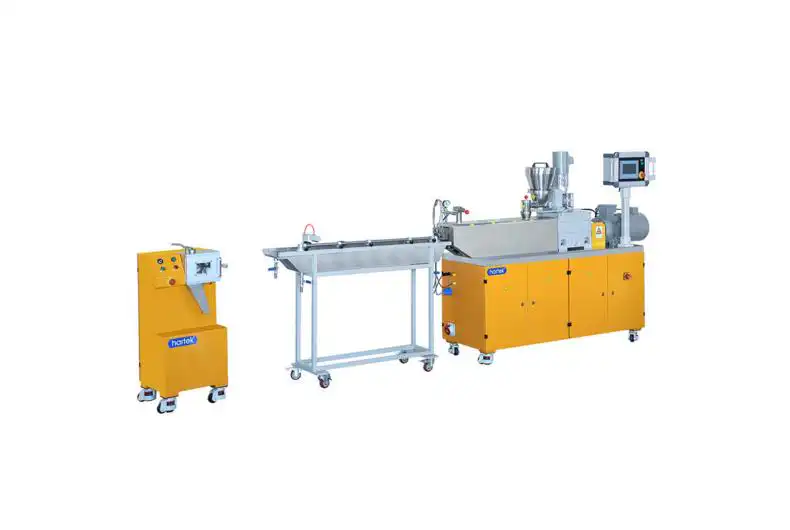
Der konische, gegenläufige HTPS-Zähler Doppelschneckenextruder Die Lösung von Hartek Technology bietet die Präzision und Flexibilität, die erforderlich sind, um diese drei Säulen der Extrusion zu meistern. Im Folgenden finden Sie einen technischen Leitfaden zum Verständnis und zur Optimierung der einzelnen Parameter für Ihre spezifischen Materialien.
1. Temperaturprofil: Die thermischen Grundlagen der Schmelzequalität
Warum das Temperaturprofil wichtig ist:
Verschiedene Polymere erfordern unterschiedliche thermische Verläufe. Die Einstellung des richtigen Temperaturprofils gewährleistet:
- Vollständiges Schmelzen ohne thermische Zersetzung
- Optimale Schmelzviskosität für einen gleichmäßigen Fluss
- Korrekte Verteilung der Additive
- Geringere Druckschwankungen an der Düse
2. Schneckendrehzahl: Abwägung zwischen Scherung, Durchsatz und Verweilzeit
Der HTPS-40 ist mit einem 1,3-kW-Servomotor mit einem Nenndrehzahl von 1500 U/min und ein maximale Schraubdrehzahl von 500 U/min. Der Servoantrieb ermöglicht eine präzise Drehzahlregelung, sodass Forscher genau die für die jeweilige Rezeptur erforderliche Scherbeanspruchung einstellen können.
Warum die Drehzahl der Schraube wichtig ist:
Die Schneckendrehzahl wirkt sich direkt aus auf:
- Scherrate: Höhere Drehzahlen erzeugen mehr mechanische Energie, was die dispersive Durchmischung verbessert, aber auch die Schmelztemperatur erhöht
- Durchsatz: Die Geschwindigkeit bestimmt die Ausgabegeschwindigkeit
- Verweildauer: Höhere Geschwindigkeiten verkürzen die Verweildauer des Materials im Zylinder, was für wärmeempfindliche Polymere von entscheidender Bedeutung ist
- Füllgrad: Höhere Drehzahlen tragen dazu bei, den Füllgrad der Schneckenkanäle zu verringern, was sich positiv auf den Drehmomentbedarf auswirkt
Richtlinien zur Geschwindigkeitswahl:
- Hitzeempfindliche Materialien (PLA, TPU, PVC): Betrieb bei niedrigere Drehzahlen (50–150 U/min) um die Reibungswärme zu minimieren und die Verweilzeit zu verkürzen
- Hochviskose Kautschuke oder stark gefüllte Mischungen: Höhere Geschwindigkeiten (300–500 U/min) Scherkraft erhöhen für eine bessere Dispersion
- Allgemeine Regel: Beginnen Sie bei etwa 100 U/min und erhöhen Sie die Drehzahl schrittweise, während Sie die Schmelztemperatur und den Motorstrom beobachten.
3. Streckverhältnis: Die Brücke zwischen Extrudat und Endprodukt
Das Ziehverhältnis – das Verhältnis zwischen der Querschnittsfläche des aus der Düse austretenden Extrudats und der des Endprodukts – wird oft übersehen, ist jedoch von entscheidender Bedeutung für das Erreichen der gewünschten mechanischen und Maßhaltigkeitseigenschaften.
- Warum das Zugverhältnis wichtig ist:
- Einflüsse auf das Ziehungsverhältnis:
- Molekulare Ausrichtung: Höhere Streckverhältnisse führen zu einer Ausrichtung der Polymerketten, wodurch sich die Zugfestigkeit verbessert
- Endmaße: Bestimmen die Querschnittsfläche des fertigen Produkts
- Oberflächenqualität: Beeinflusst die Glätte und die Entstehung von Fehlern
- Mechanische Eigenschaften: Schlagzähmodul, Dehnung und Zähigkeit
Wichtige Aspekte bei der Optimierung der Ausbeute:
- Materialart: Amorphe Polymere (PS, PC) vertragen höhere Ziehverhältnisse als teilkristalline Polymere (PE, PP), bei denen es zu einer dehnungsinduzierten Kristallisation kommen kann.
- Schmelzfestigkeit: Werkstoffe mit höherer Schmelzfestigkeit (z. B. Kautschuke, Elastomere) halten größeren Ziehverhältnissen stand, ohne zu reißen
- Abkühlbedingungen: Die Geschwindigkeit und Gleichmäßigkeit der Abkühlung nach dem Strangpressen haben einen erheblichen Einfluss darauf, wie gut die gezogenen Abmessungen beibehalten werden.
- Formkonstruktion: Das Verhältnis zwischen der Auslauffläche der Form und der Aufwickelgeschwindigkeit bestimmt das tatsächlich erzielte Ziehverhältnis
Praktischer Ansatz:
Variieren Sie bei der Entwicklung neuer Formulierungen auf dem HTPS-40 systematisch die Abzugsgeschwindigkeit, während Sie die Extrusionsparameter konstant halten. Beobachten Sie den Zusammenhang zwischen dem Streckverhältnis und:
- Gleichmäßigkeit des Filament-/Foliendurchmessers
- Oberflächenfehler (Schmelzbruch, Haifischhaut)
- Mechanische Eigenschaften der entnommenen Proben
Inbetriebnahmeverfahren zur Ermittlung der optimalen Parameter
- Stellen Sie das Temperaturprofil entsprechend den thermischen Eigenschaften Ihres Materials ein (beachten Sie dabei die „Inverted-V“-Richtlinie).
- Lassen Sie das Gerät 30 Minuten lang auf Temperatur kommen, bis sich das thermische Gleichgewicht eingestellt hat.
- Starten Sie die Schraube mit niedriger Drehzahl (5–20 U/min) und erhöhen Sie diese schrittweise bis zum Sollwert.
- Beginnen Sie langsam mit der Zuführung und überwachen Sie dabei den Strom des Hauptmotors.
- Passen Sie die Kühlung nach Bedarf an, um eine stabile Schmelztemperatur aufrechtzuerhalten
- Proben bei verschiedenen Entnahmeverhältnissen entnehmen, um die optimalen Bedingungen zu ermitteln
- Dokumentieren Sie alle Parameter – die Touchscreen-Bedienoberfläche des HTPS-40 ermöglicht das einfache Speichern und Abrufen erfolgreicher Rezepturen
Vom Labor zur Produktion: Zuversicht beim Scale-up
Die konische Schneckengeometrie des HTPS-40 entspricht weitgehend der von konischen Doppelschneckenextrudern im industriellen Maßstab. Das bedeutet, dass die Temperaturprofile, Schneckendrehzahlen und Ausziehverhältnisse, die Sie an diesem 40-ml-Gerät optimieren, direkt als Anlaufparameter auf Produktionslinien übertragen werden können – nicht als Näherungswerte, sondern als direkt verwertbare Daten.
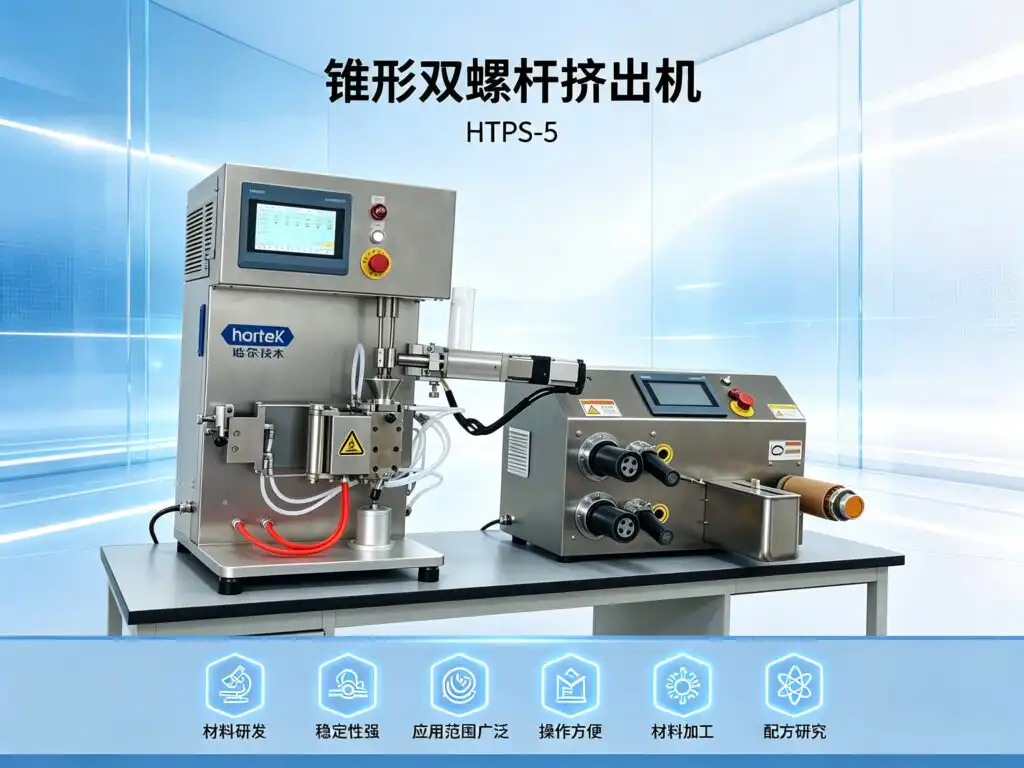
Technische Daten des konischen Doppelschneckenextruders
| Nein. | Parameter | Technische Daten des konischen Doppelschneckenextruders / HTPS-5 |
|---|---|---|
| 1 | Kapazität | 40 ml |
| 2 | Leistung des Servomotors | 1,3 kW, Nenndrehzahl 1500 U/min |
| 3 | Maximale Drehzahl | 500 U/min |
| 4 | Durchmesser der Schraube | konisch, Φ5,4 / Φ25 mm, Länge 240 mm |
| 5 | Schraubkonstruktion | Einteilige, integrierte Schraubenkonstruktion |
| 6 | Schraubenmaterial | 38CrMoALA (nitrierter Stahl) |
| 7 | Richtung der Drehung | Gegenlaufend / Gleichlaufend (umschaltbar) |
| 8 | Trommel | Geteilte (Clamshell-)Laufkonstruktion, Werkstoff: Edelstahl 440C |
| 9 | Heizzonen | 6 Zonen, 200 W pro Zone |
| 10 | Maximale Betriebstemperatur | 350 °C |
| 11 | Kühlsystem | Kombinierte Luft- und Wasserkühlung |
| 12 | Mischmodi | Dual-Mode-Ausführung mit Umschaltventil – frei umschaltbar zwischen Umwälz- und Extrusionsbetrieb |
| 13 | Steuerschnittstelle | Touchscreen-HMI-Steuerung |
| 14 | Gesamtabmessungen (L × B × H) | 550 × 650 × 1000 mm |
 German
 English
 Arabic
 Spanish
 French
 Russian