En la investigación y desarrollo de extrusión de película fundida Al utilizar plásticos de ingeniería innovadores, mantener la estabilidad del material durante el procesamiento a altas temperaturas sigue siendo el principal desafío. Estos materiales avanzados suelen requerir temperaturas de procesamiento de entre 250 °C y 400 °C, lo que los hace muy susceptibles a la degradación de las cadenas moleculares y a las fluctuaciones en las propiedades de la masa fundida. Estos problemas suelen provocar el desecho de las películas debido a la decoloración, la fragilización y las desviaciones excesivas en el espesor.
Basándose en la experiencia práctica de laboratorio en extrusión de película fundida, este artículo analiza las causas fundamentales de la falla de los materiales a altas temperaturas y propone tres estrategias clave de adaptación: la selección precisa de la configuración de los tornillos, el control estricto de la temperatura y la optimización sinérgica de los parámetros del proceso.
Extrusión de película fundida: una guía sobre nuevos plásticos de ingeniería
1. Causas fundamentales de la baja estabilidad a altas temperaturas
La estructura molecular de los nuevos plásticos de ingeniería los hace, por naturaleza, propensos a problemas de estabilidad en condiciones de alta temperatura. Hay tres factores principales que contribuyen a este problema.
Degradación térmica de las cadenas moleculares: La mayoría de los plásticos de ingeniería contienen estructuras rígidas, como anillos aromáticos y enlaces éter. Si bien estas estructuras ofrecen una excelente resistencia a altas temperaturas, la exposición prolongada puede provocar la escisión de las cadenas o la reticulación. Por ejemplo, cuando el PEEK se procesa a más de 380 °C con un tiempo de residencia superior a cinco minutos, la tasa de escisión de la cadena molecular aumenta entre un 10 y un 15%. Esto provoca una disminución de 20–30% en la viscosidad de fusión y reduce la resistencia a la tracción de la película fundida en un 15–20%, lo que causa un amarilleamiento de la superficie.
Fluidez en estado fundido sensible: El índice de fluidez (MFR) de los plásticos de ingeniería es muy sensible a las variaciones de temperatura. Una fluctuación de tan solo ±5 °C puede provocar una desviación del MFR de 10–15%. En las extrusoras de película fundida de laboratorio con capacidades de procesamiento reducidas, incluso las fluctuaciones de temperatura más leves pueden provocar una fluidez irregular de la masa fundida, lo que da lugar a fluctuaciones en la velocidad de salida de la matriz que superan los 8%. En consecuencia, la desviación en el espesor de la película aumenta de ±2% a ±5%, acompañada de defectos de bordes ondulados.
Fallo de los aditivos a altas temperaturas: Los antioxidantes y lubricantes incorporados para mejorar el rendimiento del procesamiento son propensos a la volatilización o la descomposición a altas temperaturas. Los antioxidantes fosfatados utilizados en el procesamiento del PC se volatilizan gradualmente a temperaturas superiores a los 300 °C, lo que reduce la resistencia del material a la degradación y provoca la aparición de “grietas finas”. Por su parte, la pérdida de eficacia de los lubricantes aumenta la resistencia por fricción entre la masa fundida y el cilindro o la matriz, lo que da lugar a una descarga deficiente del material y a rayones en la superficie.
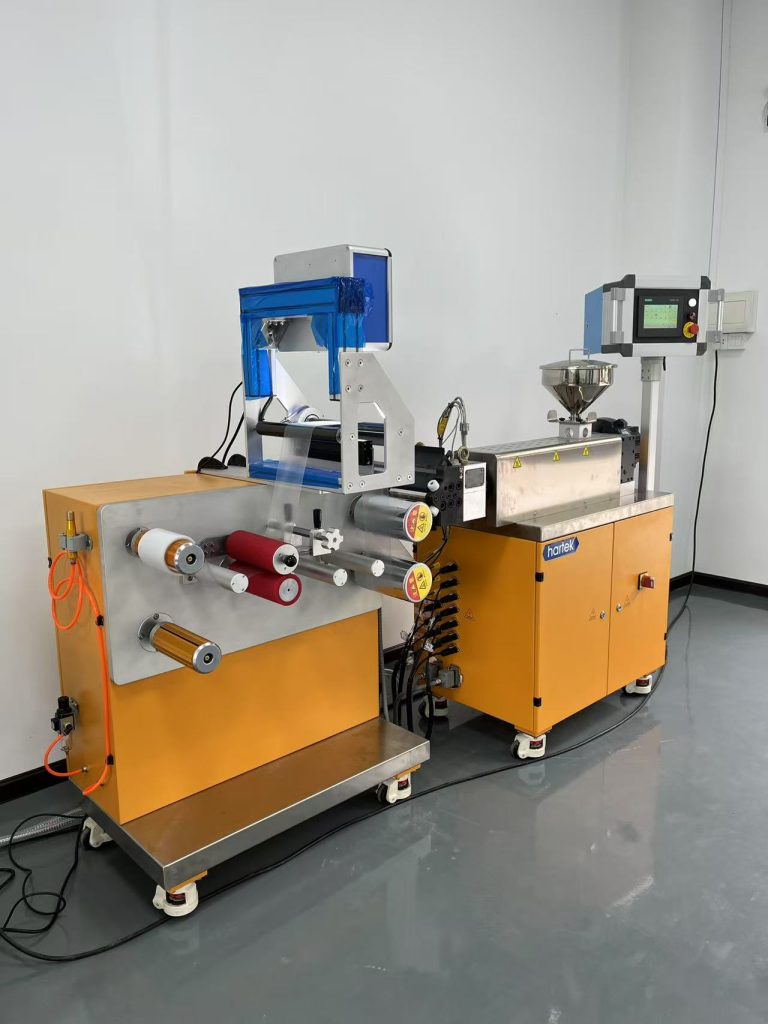
2. Estrategia de adaptación 1: Selección precisa de la configuración de los tornillos
La configuración del tornillo influye directamente en la eficiencia de plastificación, la uniformidad de la mezcla y el tiempo de residencia.
Selección de la estructura del tornillo en función de las características de fusión del material: Para materiales con baja viscosidad de fusión, se recomienda un tornillo con una “profundidad de canal que varía gradualmente”. La profundidad del canal disminuye gradualmente desde la zona de alimentación hasta la zona de dosificación para reducir la intensidad de cizallamiento, lo que evita la degradación de las cadenas moleculares. Además, se deben incorporar de 2 a 3 conjuntos de elementos mezcladores para garantizar una mezcla uniforme de la masa fundida. Para materiales de alta viscosidad de fusión, se requiere un tornillo con una “profundidad de canal que varía bruscamente”. La profundidad del canal debe disminuir rápidamente en la zona de compresión para mejorar la capacidad de cizallamiento y plastificación, mientras que la zona de dosificación debe alargarse para prolongar el tiempo de homogeneización de la masa fundida.
Control de la relación entre la longitud y el diámetro del tornillo y del tiempo de residencia: La relación L/D del tornillo en una extrusora de película fundida de laboratorio debe mantenerse entre 20 y 25. Una relación L/D excesivamente baja puede provocar una plastificación insuficiente, mientras que una relación demasiado alta prolonga el tiempo de residencia de la masa fundida, lo que aumenta el riesgo de degradación térmica. Por ejemplo, al producir películas fundidas de PEEK, el uso de un tornillo con una relación L/D de 22, combinado con una velocidad de tornillo de 50 a 60 r/min, puede mantener el tiempo de residencia del material fundido entre 4 y 6 minutos, reduciendo la tasa de degradación de la cadena molecular a menos de 5%.
3. Estrategia de adaptación n.º 2: Control estricto de la precisión de la temperatura
El control de la temperatura es fundamental para prevenir la degradación causada por las altas temperaturas. Se debe establecer un sistema de control de precisión que se centre en tres aspectos.
Control de temperatura por segmentos: El cilindro debe dividirse en 3 a 5 zonas independientes de control de temperatura, con gradientes de temperatura establecidos de acuerdo con las características del material. Para la investigación y el desarrollo de películas fundidas de PI, los ajustes recomendados son: 300–320 °C para la zona de alimentación, 340–350 °C para la zona de compresión, 360–370 °C para la zona de dosificación y 370–380 °C para el cabezal de extrusión. La desviación de temperatura en cada zona debe mantenerse dentro de un margen de ±1 °C.
Calibración periódica de los elementos sensores de temperatura: Los termopares y las bandas calefactoras son propensos a sufrir desviaciones de precisión debido a la exposición prolongada a altas temperaturas. Se requiere una calibración mensual utilizando un termómetro de referencia. Si la desviación respecto al valor establecido supera los ±1,5 °C, se debe reemplazar el termopar o ajustar la potencia de calentamiento. Se debe prestar especial atención a la calibración de la temperatura del cabezal de extrusión.
Monitoreo de la temperatura de fusión en tiempo real: Instala un sensor de temperatura de fusión en la salida de la matriz para monitorear los cambios en tiempo real. Cuando la fluctuación de temperatura supera los ±2 °C, se activa una alerta automática. Los datos experimentales muestran que la incorporación del monitoreo de la temperatura del material fundido puede reducir la tasa de desperdicio debido a la decoloración de la película en un 40–50% y mantener la desviación del espesor dentro de ±2,5%.
4. Estrategia de adaptación n.º 3: Optimización sinérgica de los parámetros del proceso
Los parámetros del proceso, como la velocidad del tornillo, la presión de extrusión y la tasa de enfriamiento, deben ajustarse de manera sinérgica.
Cómo ajustar la velocidad del tornillo a la presión de extrusión: Para materiales de alta viscosidad, se recomienda una velocidad de 40 a 50 r/min, con una presión de extrusión controlada entre 15 y 20 MPa. Para materiales de baja viscosidad, la velocidad puede aumentarse a 60–70 r/min, manteniendo la presión de extrusión entre 8 y 12 MPa. La velocidad del tornillo debe ajustarse en incrementos de no más de 5 r/min por vez.
Adaptación de la velocidad de enfriamiento a la temperatura de fusión: Los materiales procesados a altas temperaturas requieren un “enfriamiento gradual”: la primera sección de rodillos de enfriamiento debe ajustarse a 120–150 °C, la segunda a 80–100 °C y la tercera a 40–60 °C. Esta reducción gradual minimiza el alabeo y la deformación. Para materiales de temperatura media, se puede aplicar un “enfriamiento rápido” ajustando la temperatura de los rodillos de enfriamiento a 60–80 °C.
Armonización del pretratamiento de la materia prima con el procesamiento: Los gránulos de plástico de ingeniería deben secarse a una temperatura de 120 a 150 °C durante 4 a 6 horas para garantizar un contenido de humedad ≤0.02% y evitar la formación de burbujas en la película. En el caso de los plásticos de ingeniería modificados, se debe utilizar una tolva de alimentación específica para evitar una mezcla desigual de la masa fundida debido a la aglomeración de fibras.
 Spanish
 English
 Arabic
 German
 French
 Russian