Para los investigadores y formuladores que trabajan con materiales de alta viscosidad —cauchos, resinas de ingeniería y polímeros de origen biológico—, la diferencia entre una formulación exitosa y un experimento fallido suele reducirse a tres parámetros críticos: perfil de temperatura, velocidad del tornillo, y índice de extracción. No se trata simplemente de ajustes que se puedan configurar de manera arbitraria, sino de variables interdependientes que determinan la calidad del material fundido, la eficiencia de la dispersión y las propiedades del producto final.
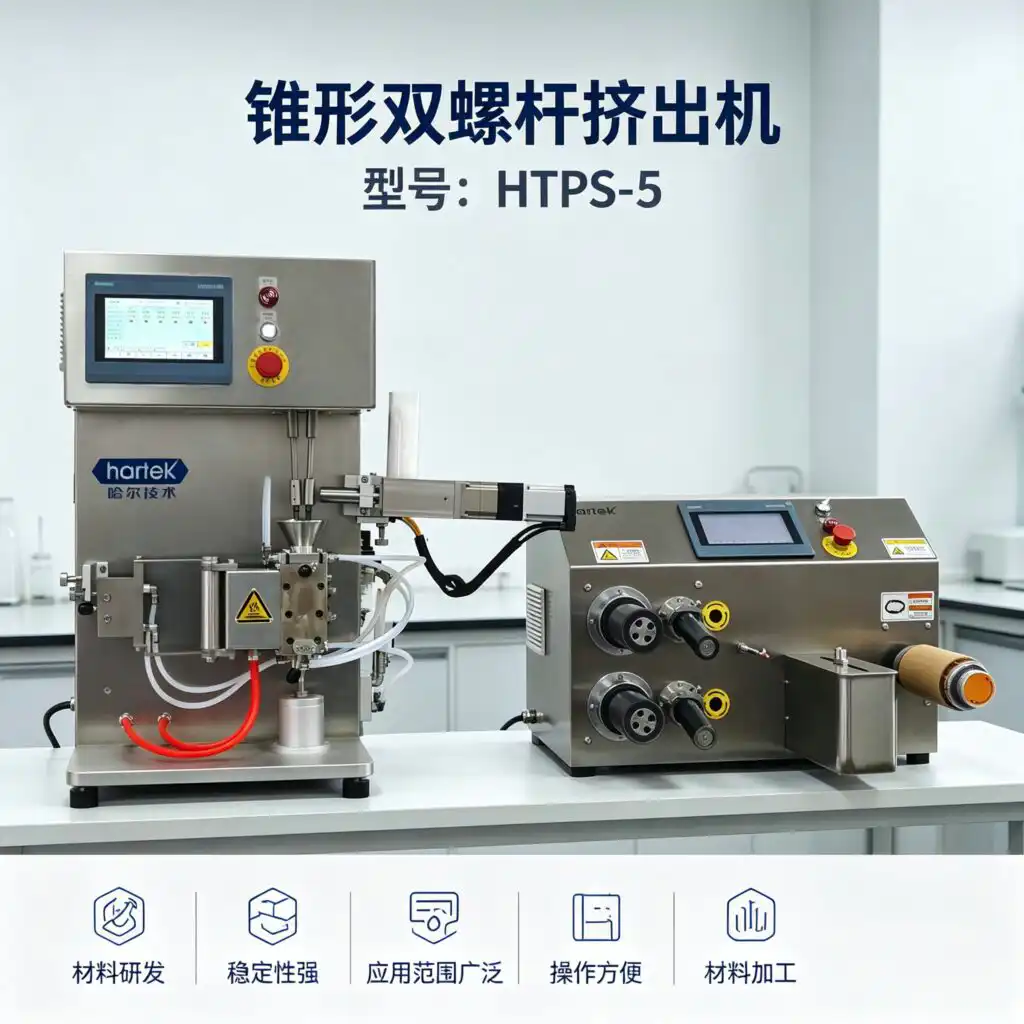
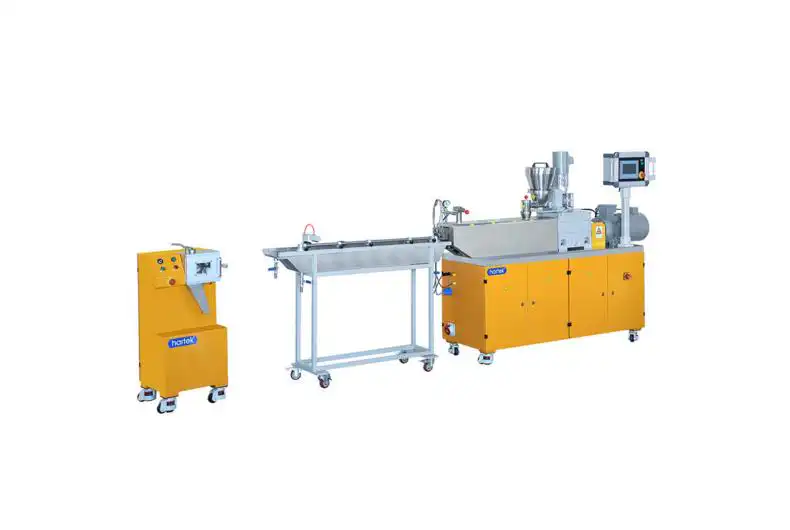
El sistema cónico de rotación opuesta HTPS extrusora de doble husillo Hartek Technology ofrece la precisión y la flexibilidad necesarias para dominar estos tres pilares de la extrusión. A continuación se presenta una guía técnica para comprender y optimizar cada parámetro según tus materiales específicos.
1. Perfil de temperatura: la base térmica de la calidad del fundido
Por qué es importante el perfil de temperatura:
Los distintos polímeros requieren historias térmicas diferentes. Establecer el perfil de temperatura correcto garantiza:
- Fusión completa sin degradación térmica
- Viscosidad óptima del material fundido para un flujo uniforme
- Dispersión adecuada de los aditivos
- Menores fluctuaciones de presión en la matriz
2. Velocidad del tornillo: equilibrio entre cizallamiento, rendimiento y tiempo de residencia
El HTPS-40 está equipado con un Servomotor de 1,3 kW con un velocidad nominal de 1500 RPM y un velocidad máxima del tornillo de 500 RPM. El servoaccionamiento ofrece un control preciso de la velocidad, lo que permite a los investigadores ajustar con exactitud el nivel de cizallamiento requerido para cada formulación.
Por qué es importante la velocidad del tornillo:
La velocidad del tornillo influye directamente en:
- Velocidad de cizallamiento: Las velocidades más altas generan más energía mecánica, lo que mejora la mezcla por dispersión, pero también aumenta la temperatura del material fundido
- Rendimiento: La velocidad determina la tasa de producción
- Tiempo de permanencia: Las velocidades más altas reducen el tiempo que el material permanece en el cilindro, lo cual es fundamental para los polímeros sensibles al calor
- Porcentaje de llenado: Las velocidades más altas ayudan a reducir el índice de llenado de los canales del tornillo, lo que influye positivamente en los requisitos de torque
Pautas para la selección de la velocidad:
- Materiales sensibles al calor (PLA, TPU, PVC): Funciona a velocidades más bajas (50–150 RPM) para minimizar el calentamiento por fricción y acortar el tiempo de residencia
- Caucho de alta viscosidad o compuestos con alto contenido de carga: Velocidades más altas (300–500 RPM) aumentar la fuerza de cizallamiento para lograr una mejor dispersión
- Regla general: Comienza con aproximadamente 100 RPM y aumenta gradualmente mientras observas la temperatura de fusión y la corriente del motor
3. Relación de estiramiento: el eslabón entre el extrudado y el producto final
La relación de estiramiento —la relación entre el área de la sección transversal del extrudado que sale de la matriz y el producto final— suele pasarse por alto, pero es de vital importancia para lograr las propiedades mecánicas y dimensionales deseadas.
- Por qué es importante la relación de tracción:
- Factores que influyen en la relación de tracción:
- Orientación molecular: Los mayores índices de estiramiento alinean las cadenas poliméricas, lo que mejora la resistencia a la tracción
- Dimensiones finales: Determina el área de la sección transversal del producto terminado
- Calidad de la superficie: Afecta la suavidad y la formación de defectos
- Propiedades mecánicas: módulo de impacto, alargamiento y tenacidad
Consideraciones clave para la optimización de la relación de extracción:
- Tipo de material: Los polímeros amorfos (PS, PC) pueden tolerar relaciones de estiramiento más altas que los polímeros semicristalinos (PE, PP), los cuales pueden sufrir cristalización inducida por deformación.
- Resistencia al estiramiento: Los materiales con mayor resistencia al estiramiento (por ejemplo, cauchos, elastómeros) pueden soportar mayores relaciones de estiramiento sin romperse
- Condiciones de enfriamiento: La velocidad y la uniformidad del enfriamiento tras la extrusión influyen significativamente en el grado en que se mantienen las dimensiones de estirado
- Diseño del troquel: La relación entre el área de salida del troquel y la velocidad de recogida determina la relación de embutición real que se logra
Enfoque práctico:
Al desarrollar nuevas formulaciones en la HTPS-40, varíe sistemáticamente la velocidad de recogida mientras mantiene constantes los parámetros de extrusión. Observe la relación entre el índice de estiramiento y:
- Uniformidad del diámetro del filamento o de la película
- Defectos superficiales (fractura por fusión, piel de tiburón)
- Propiedades mecánicas de las muestras recolectadas
Procedimiento de puesta en marcha para el desarrollo de parámetros óptimos
- Configura el perfil de temperatura según las propiedades térmicas de tu material (consulta la guía de la “V invertida”)
- Deja que se caliente durante 30 minutos para alcanzar el equilibrio térmico
- Comienza a atornillar a baja velocidad (5–20 RPM) y aumenta gradualmente hasta alcanzar la velocidad deseada
- Comience a alimentar lentamente mientras supervisa la corriente del motor principal
- Ajuste la refrigeración según sea necesario para mantener una temperatura de fusión estable
- Recolecta muestras con diferentes proporciones de extracción para identificar las condiciones óptimas
- Documenta todos los parámetros: la interfaz de usuario (HMI) con pantalla táctil del HTPS-40 permite guardar y recuperar fácilmente las recetas exitosas
Del laboratorio a la producción: confianza en la ampliación de escala
La geometría cónica del tornillo del HTPS-40 se asemeja mucho a la de las extrusoras cónicas de doble tornillo a escala industrial. Esto significa que los perfiles de temperatura, las velocidades del tornillo y las relaciones de estiramiento que optimices en esta unidad de 40 mL pueden transferirse directamente a las líneas de producción como parámetros de puesta en marcha; no se trata de aproximaciones, sino de datos directamente aplicables.
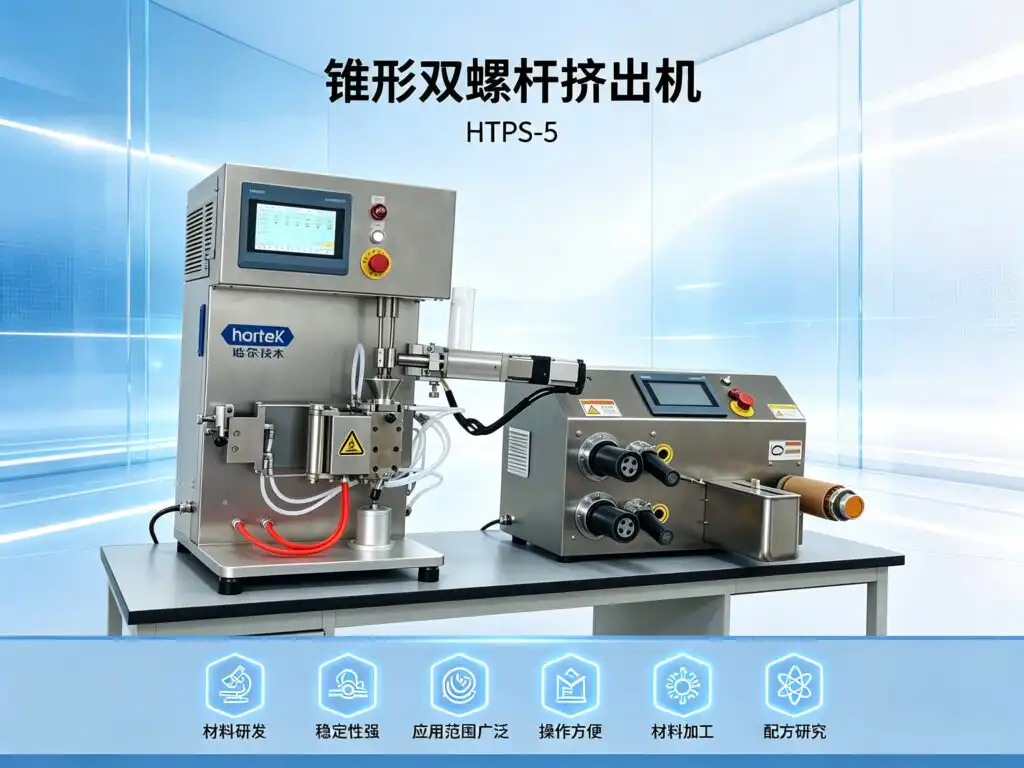
Especificaciones de la extrusora cónica de doble tornillo
| No. | Parámetro | Especificaciones de la extrusora cónica de doble husillo / HTPS-5 |
|---|---|---|
| 1 | Capacidad | 40 ml |
| 2 | Potencia del servomotor | 1,3 kW, velocidad nominal de 1500 RPM |
| 3 | Velocidad máxima del tornillo | 500 RPM |
| 4 | Diámetro del tornillo | Cónico Φ5,4 / Φ25 mm, longitud 240 mm |
| 5 | Estructura de tornillos | Diseño de tornillo integral de una sola pieza |
| 6 | Material del tornillo | 38CrMoALA (acero nitrurado) |
| 7 | Sentido de giro | Contrarrotación / Corrotación (conmutable) |
| 8 | Barril | Estructura de barril tipo dividido (con tapa abatible), fabricada en acero inoxidable 440C |
| 9 | Zonas de calefacción | 6 zonas, 200 W por zona |
| 10 | Temperatura máxima de funcionamiento | 350 °C |
| 11 | Sistema de enfriamiento | Enfriamiento combinado por aire y agua |
| 12 | Modos de mezcla | Diseño de doble modo con válvula desviadora: permite cambiar libremente entre los modos de mezcla por circulación y de extrusión |
| 13 | Interfaz de control | Control HMI con pantalla táctil |
| 14 | Dimensiones totales (L × W × H) | 550 × 650 × 1000 mm |
 Spanish
 English
 Arabic
 German
 French
 Russian