Dans le domaine de la R&D de extrusion de film coulé Lors de l'utilisation de nouvelles matières plastiques techniques, le maintien de la stabilité des matériaux lors des traitements à haute température reste le principal défi. Ces matériaux de pointe nécessitent généralement des températures de transformation comprises entre 250 °C et 400 °C, ce qui les rend très sensibles à la dégradation des chaînes moléculaires et aux fluctuations des propriétés de la masse fondue. Ces problèmes entraînent fréquemment le rejet des films en raison d’une décoloration, d’une fragilisation et d’écarts d’épaisseur excessifs.
En s'appuyant sur une expérience pratique en laboratoire dans le domaine de extrusion de film coulé, cet article examine les causes profondes de la défaillance des matériaux à haute température et propose trois stratégies d'adaptation clés : le choix précis de la configuration des vis, un contrôle rigoureux de la température et l'optimisation synergique des paramètres de processus.
Extrusion de film coulé : guide sur les nouvelles matières plastiques techniques
1. Causes profondes d'une mauvaise stabilité à haute température
La structure moléculaire des nouvelles matières plastiques techniques les rend intrinsèquement sujettes à des problèmes de stabilité dans des conditions de température élevée. Trois facteurs principaux contribuent à ce problème.
Dégradation thermique des chaînes moléculaires : La plupart des plastiques techniques contiennent des structures rigides telles que des cycles aromatiques et des liaisons éther. Si ces structures offrent une excellente résistance aux hautes températures, une exposition prolongée peut entraîner une scission des chaînes ou une réticulation. Par exemple, lorsque le PEEK est transformé à une température supérieure à 380 °C avec un temps de séjour dépassant cinq minutes, le taux de scission des chaînes moléculaires augmente de 10 à 15%. Cela entraîne une baisse de 20 à 30% de la viscosité à l'état fondu et réduit la résistance à la traction du film coulé de 15 à 20%, provoquant un jaunissement de la surface.
Fluidité à l'état fondu des matériaux sensibles : L'indice de fluidité à chaud (MFR) des plastiques techniques est très sensible aux variations de température. Une fluctuation de seulement ±5 °C peut entraîner un écart de MFR compris entre 10 et 15%. Dans les extrudeuses de film coulé de laboratoire, dont les capacités de traitement sont faibles, même de légères fluctuations de température peuvent entraîner une fluidité de la masse fondue inégale, ce qui se traduit par des variations de la vitesse de sortie de la filière supérieures à 8%. Par conséquent, l'écart d'épaisseur du film passe de ±2% à ±5%, s'accompagnant de défauts sous forme de bords ondulés.
Défaillance des additifs à haute température : Les antioxydants et les lubrifiants incorporés pour améliorer les performances de transformation sont susceptibles de se volatiliser ou de se décomposer à haute température. Les antioxydants à base de phosphate utilisés dans la transformation du PC se volatilisent progressivement au-delà de 300 °C, ce qui réduit la résistance du matériau à la dégradation et provoque l’apparition de “ craquelures ”. Parallèlement, la défaillance des lubrifiants augmente la résistance au frottement entre la masse fondue et le cylindre ou la filière, ce qui entraîne un mauvais écoulement du matériau et des rayures en surface.
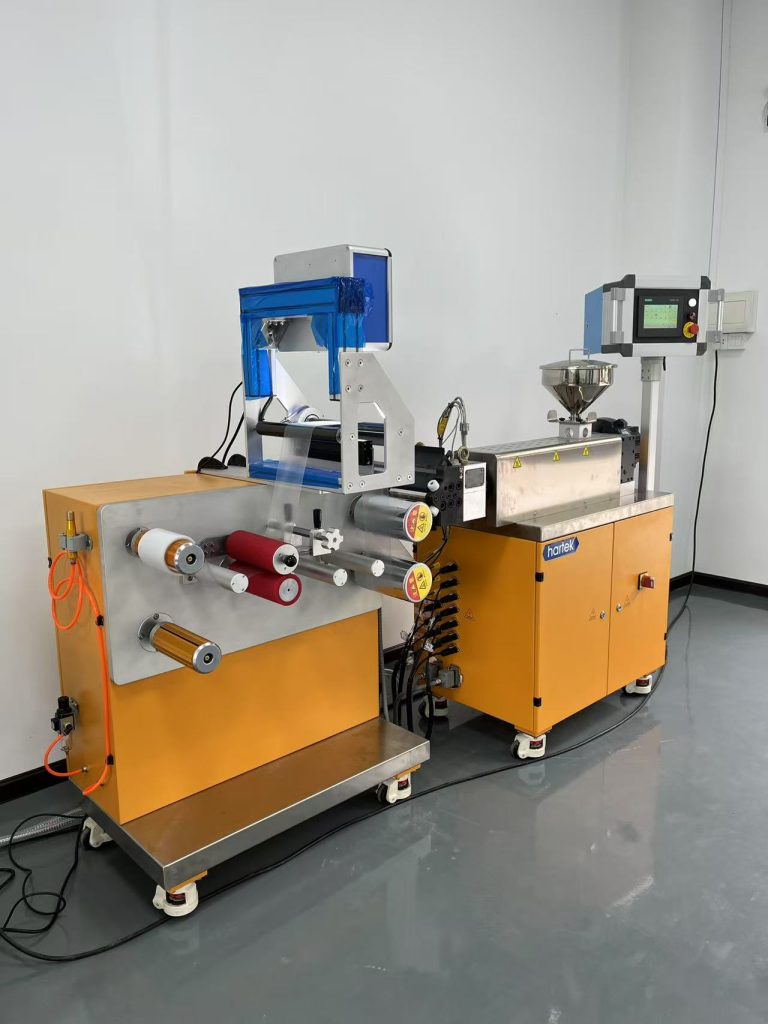
2. Stratégie d'adaptation n° 1 : sélection précise de la configuration des vis
La configuration de la vis a une incidence directe sur l'efficacité de la plastification, l'uniformité du mélange et le temps de séjour.
Choix de la structure de la vis en fonction des caractéristiques de fusion du matériau : Pour les matériaux à faible viscosité à l'état fondu, il est recommandé d'utiliser une vis présentant une “ profondeur de canal variant progressivement ”. La profondeur du canal diminue progressivement de la zone d'alimentation à la zone de dosage afin de réduire l'intensité de cisaillement, ce qui empêche la dégradation des chaînes moléculaires. De plus, il convient d'intégrer 2 à 3 séries d'éléments de mélange pour garantir un mélange homogène de la masse fondue. Pour les matériaux à haute viscosité à l'état fondu, une vis présentant une “ profondeur de canal à variation brusque ” est nécessaire. La profondeur du canal doit diminuer rapidement dans la zone de compression afin d'améliorer la capacité de cisaillement et de plastification, tandis que la zone de dosage doit être allongée pour prolonger le temps d'homogénéisation de la masse fondue.
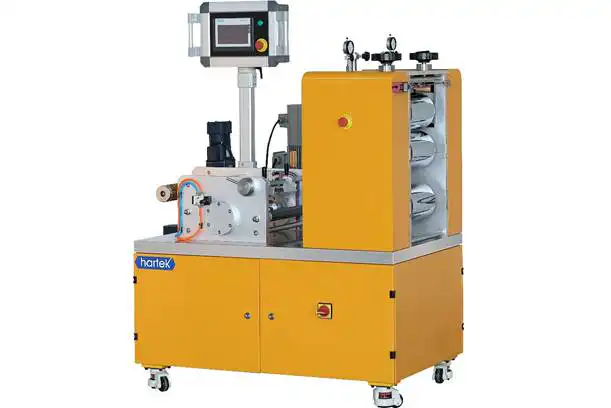
Contrôle du rapport longueur/diamètre de la vis et du temps de séjour : Le rapport L/D de la vis dans une extrudeuse de film coulé de laboratoire doit être maintenu entre 20 et 25. Un rapport L/D trop faible peut entraîner une plastification insuffisante, tandis qu’un rapport trop élevé prolonge le temps de séjour de la masse fondue, augmentant ainsi le risque de dégradation thermique. Par exemple, lors de la fabrication de films coulés en PEEK, l'utilisation d'une vis présentant un rapport L/D de 22, associée à une vitesse de rotation de 50 à 60 tr/min, permet de maintenir le temps de séjour de la masse fondue entre 4 et 6 minutes, réduisant ainsi le taux de dégradation des chaînes moléculaires à moins de 5%.
3. Stratégie d'adaptation n° 2 : contrôle rigoureux de la précision de la température
Le contrôle de la température est essentiel pour prévenir la dégradation due aux températures élevées. Il convient de mettre en place un système de contrôle de précision axé sur trois aspects.
Régulation segmentée de la température : Le cylindre doit être divisé en 3 à 5 zones de contrôle de température indépendantes, avec des gradients de température définis en fonction des caractéristiques du matériau. Pour la R&D sur les films coulés en PI, les réglages recommandés sont les suivants : 300–320 °C pour la zone d’alimentation, 340–350 °C pour la zone de compression, 360–370 °C pour la zone de dosage et 370–380 °C pour la tête d’extrusion. L'écart de température dans chaque zone doit être maintenu à ±1 °C.
Étalonnage régulier des éléments de détection de température : Les thermocouples et les bandes chauffantes sont susceptibles de présenter des écarts de précision en raison d'une exposition prolongée à des températures élevées. Un étalonnage mensuel est nécessaire à l'aide d'un thermomètre étalon. Si l'écart par rapport à la valeur de consigne dépasse ±1,5 °C, il convient de remplacer le thermocouple ou d'ajuster la puissance de chauffage. Une attention particulière doit être portée à l'étalonnage de la température de la tête d'injection.
Surveillance en temps réel de la température de fusion : Installez un capteur de température de la matière fondue à la sortie de la filière afin de surveiller les variations en temps réel. Lorsque les fluctuations de température dépassent ±2 °C, une alerte automatique se déclenche. Les données expérimentales montrent que la mise en place d'un système de surveillance de la température de la matière fondue permet de réduire de 40 à 50% le taux de rebut dû à la décoloration du film et de maintenir l'écart d'épaisseur dans une fourchette de ±2,5%.
4. Stratégie d'adaptation n° 3 : optimisation synergique des paramètres de processus
Les paramètres du procédé, tels que la vitesse de la vis, la pression d'extrusion et la vitesse de refroidissement, doivent être ajustés de manière synergique.
Adapter la vitesse de la vis à la pression d'extrusion : Pour les matériaux à haute viscosité, une vitesse de 40 à 50 tr/min est recommandée, avec une pression d'extrusion maintenue entre 15 et 20 MPa. Pour les matériaux à faible viscosité, la vitesse peut être augmentée jusqu'à 60 à 70 tr/min, la pression d'extrusion devant être maintenue entre 8 et 12 MPa. La vitesse de la vis doit être réglée par paliers ne dépassant pas 5 tr/min à la fois.
Adaptation de la vitesse de refroidissement à la température de la masse fondue : Les matériaux traités à haute température nécessitent un “ refroidissement progressif ” : la première section de rouleaux de refroidissement doit être réglée entre 120 et 150 °C, la deuxième entre 80 et 100 °C, et la troisième entre 40 et 60 °C. Cette réduction progressive minimise le gauchissement et la déformation. Pour les matériaux à température moyenne, un “ refroidissement rapide ” peut être mis en œuvre en réglant la température des rouleaux de refroidissement entre 60 et 80 °C.
Harmonisation du prétraitement des matières premières avec la transformation : Les granulés de plastiques techniques doivent être séchés à une température comprise entre 120 et 150 °C pendant 4 à 6 heures afin de garantir une teneur en humidité inférieure ou égale à 0,021 TP3T, ce qui permet d'éviter la formation de bulles dans le film. Pour les plastiques techniques modifiés, il convient d'utiliser une trémie d'alimentation dédiée afin d'éviter un mélange irrégulier de la matière fondue dû à l'agglomération des fibres.
 French
 English
 Arabic
 German
 Spanish
 Russian