Pour les chercheurs et les formulateurs qui travaillent avec des matériaux à haute viscosité — caoutchoucs, résines techniques et polymères d'origine biologique —, la différence entre une formulation réussie et une expérience ratée se résume souvent à trois paramètres essentiels : profil de température, vitesse de la vis, et taux de tirage. Il ne s'agit pas simplement de paramètres à régler au hasard ; ce sont des variables interdépendantes qui déterminent la qualité de la masse fondue, l'efficacité de la dispersion et les propriétés du produit final.
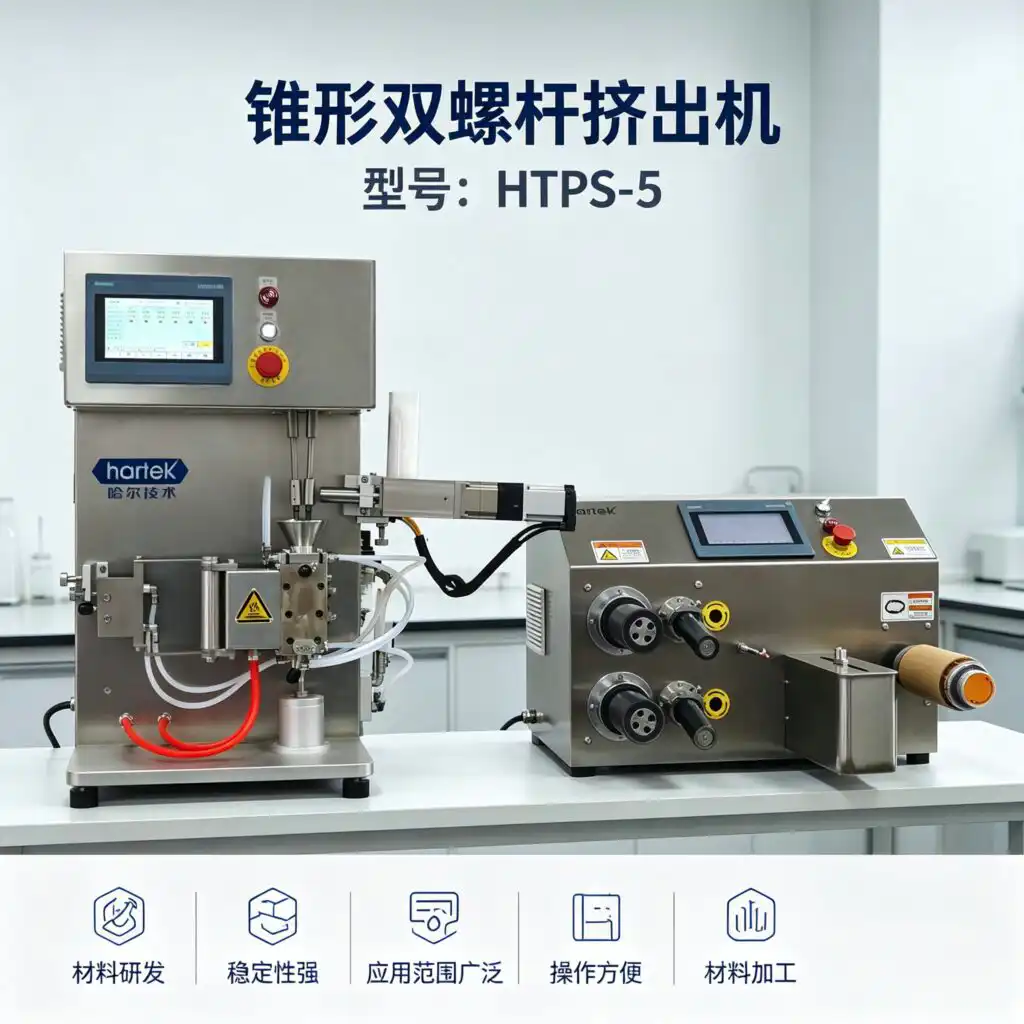
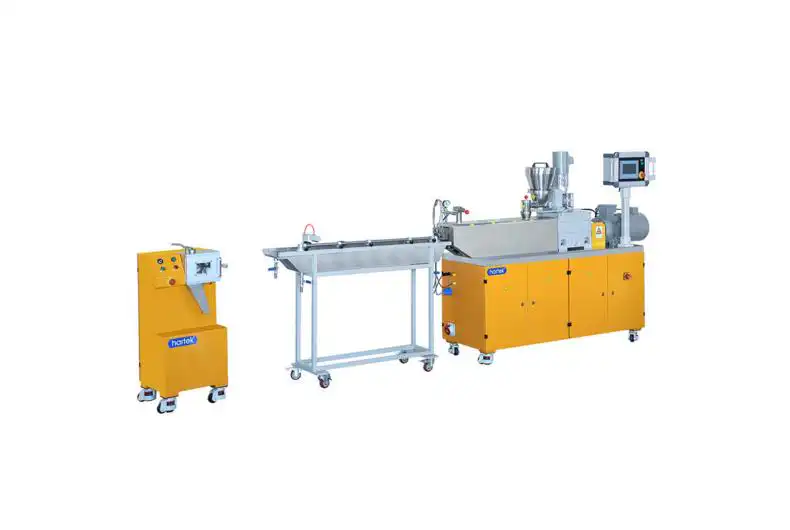
Le système HTPS à rotation conique en sens inverse extrudeuse à double vis La solution proposée par Hartek Technology offre la précision et la flexibilité nécessaires pour maîtriser ces trois piliers de l'extrusion. Vous trouverez ci-dessous un guide technique permettant de comprendre et d'optimiser chaque paramètre en fonction de vos matériaux spécifiques.
1. Profil de température : les fondements thermiques de la qualité de la fusion
Pourquoi le profil de température est-il important ? :
Chaque polymère nécessite un profil thermique spécifique. Le choix d'un profil de température adapté garantit :
- Fusion complète sans dégradation thermique
- Viscosité optimale de la matière fondue pour un écoulement régulier
- Une bonne dispersion des additifs
- Réduction des variations de pression au niveau de la filière
2. Vitesse de rotation : trouver le juste équilibre entre cisaillement, débit et temps de séjour
Le HTPS-40 est équipé d'un Servomoteur de 1,3 kW avec un vitesse nominale de 1 500 tr/min et un vitesse maximale de la vis de 500 tr/min. Le servomoteur permet un contrôle précis de la vitesse, ce qui permet aux chercheurs de régler avec exactitude le niveau de cisaillement requis pour chaque formulation.
Pourquoi la vitesse de vissage est-elle importante ? :
La vitesse de la vis a une influence directe sur :
- Vitesse de cisaillement: Des vitesses plus élevées génèrent davantage d'énergie mécanique, ce qui améliore le mélange par dispersion mais augmente également la température de la masse fondue
- Débit: La vitesse détermine le débit de production
- Temps de séjour: Des vitesses plus élevées réduisent le temps que la matière passe dans le cylindre, ce qui est essentiel pour les polymères sensibles à la chaleur
- Taux de remplissage: Des vitesses plus élevées contribuent à réduire le taux de remplissage des canaux de la vis, ce qui a un effet positif sur les besoins en couple
Recommandations pour le choix de la vitesse :
- Matériaux thermosensibles (PLA, TPU, PVC): Fonctionner à vitesses plus faibles (50 à 150 tr/min) afin de réduire au minimum l'échauffement par frottement et de raccourcir le temps de séjour
- Caoutchouc à haute viscosité ou composés fortement chargés: Vitesses plus élevées (300 à 500 tr/min) augmenter la force de cisaillement pour une meilleure dispersion
- Règle générale: Commencez à environ 100 tr/min et augmentez progressivement la vitesse tout en surveillant la température de fusion et le courant du moteur
3. Taux d'étirage : le lien entre l'extrudat et le produit fini
Le rapport d'étirage — c'est-à-dire le rapport entre la section transversale de l'extrudat à la sortie de la filière et celle du produit fini — est souvent négligé, mais il revêt une importance cruciale pour obtenir les propriétés mécaniques et dimensionnelles souhaitées.
- Pourquoi le rapport de tirage est-il important ? :
- Facteurs influençant le rapport de tirage :
- Orientation moléculaire : des rapports d'étirage plus élevés alignent les chaînes polymères, ce qui améliore la résistance à la traction
- Dimensions finales : déterminent la section transversale du produit fini
- Qualité de surface : influe sur la régularité et l'apparition de défauts
- Propriétés mécaniques : module de résilience, allongement et ténacité
Éléments clés à prendre en compte pour l'optimisation du taux d'extraction :
- Type de matériau : les polymères amorphes (PS, PC) peuvent supporter des rapports d'étirage plus élevés que les polymères semi-cristallins (PE, PP), qui peuvent subir une cristallisation induite par la déformation.
- Résistance à l'étirement à l'état fondu : les matériaux présentant une résistance à l'étirement à l'état fondu plus élevée (par exemple, les caoutchoucs, les élastomères) peuvent supporter des rapports d'étirement plus importants sans se rompre
- Conditions de refroidissement : la vitesse et l'uniformité du refroidissement après l'extrusion ont une incidence significative sur la capacité à conserver les dimensions d'étirage
- Conception de la matrice : le rapport entre la section de sortie de la matrice et la vitesse d'enroulement détermine le taux d'étirage réel obtenu
Approche pratique :
Lors du développement de nouvelles formulations sur le HTPS-40, faites varier systématiquement la vitesse d'enroulement tout en maintenant les paramètres d'extrusion constants. Observez la relation entre le rapport d'étirage et :
- Uniformité du diamètre des filaments/films
- Défauts de surface (fracture de fusion, peau de requin)
- Propriétés mécaniques des échantillons prélevés
Procédure de démarrage pour la mise au point des paramètres optimaux
- Définissez le profil de température en fonction des propriétés thermiques de votre matériau (reportez-vous à la règle du « V inversé »)
- Laisser reposer à température ambiante pendant 30 minutes pour atteindre l'équilibre thermique
- Commencez à visser à faible vitesse (5 à 20 tr/min) puis augmentez progressivement jusqu’à atteindre la vitesse souhaitée.
- Commencez l'alimentation progressivement tout en surveillant le courant du moteur principal
- Réglez le refroidissement selon les besoins afin de maintenir une température de fusion stable
- Prélever des échantillons à différents débits de prélèvement afin de déterminer les conditions optimales
- Consignez tous les paramètres : l'interface homme-machine (IHM) à écran tactile du HTPS-40 permet de sauvegarder et de rappeler facilement les recettes qui ont fait leurs preuves.
Du laboratoire à la production : gagner en confiance dans la mise à l'échelle
La géométrie conique de la vis du HTPS-40 reproduit fidèlement celle des extrudeuses à double vis coniques à l'échelle industrielle. Cela signifie que les profils de température, les vitesses de vis et les rapports d'étirage que vous optimisez sur cet appareil de 40 ml peuvent être directement transposés aux lignes de production en tant que paramètres de démarrage : il ne s'agit pas d'approximations, mais de données directement applicables.
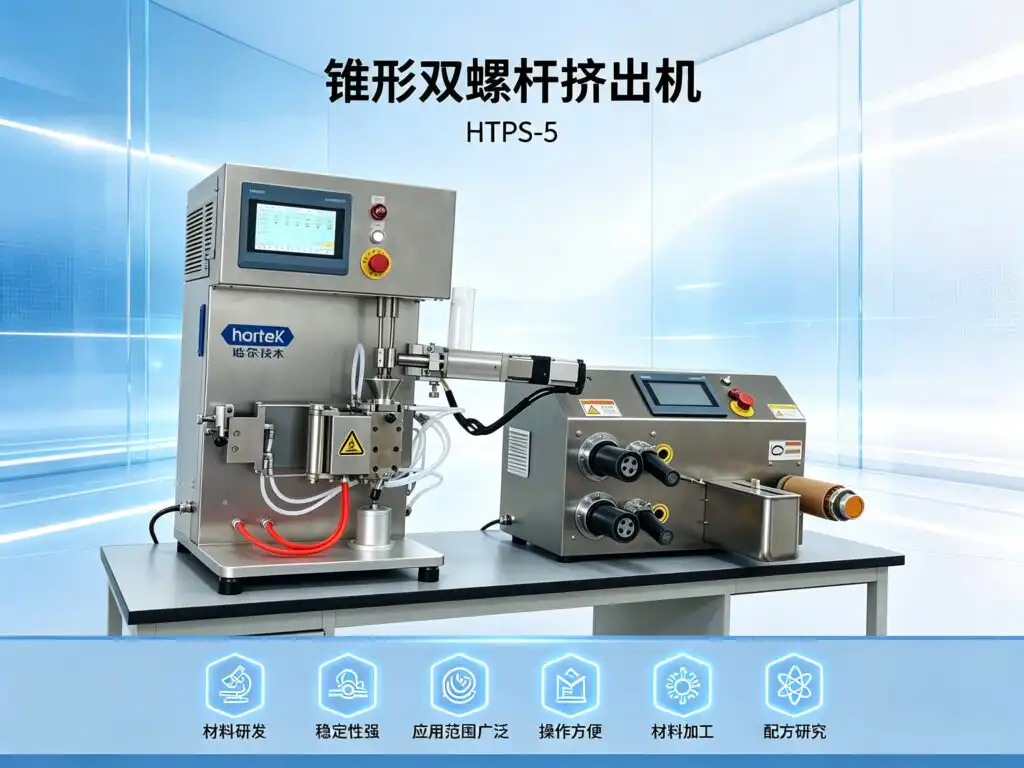
Caractéristiques techniques de l'extrudeuse conique à double vis
| Non. | Paramètre | Caractéristiques techniques de l'extrudeuse à double vis conique / HTPS-5 |
|---|---|---|
| 1 | Capacité | 40 ml |
| 2 | Puissance du servomoteur | 1,3 kW, vitesse nominale : 1 500 tr/min |
| 3 | Vitesse maximale de la vis | 500 tr/min |
| 4 | Diamètre de la vis | Conique Φ5,4 / Φ25 mm, longueur 240 mm |
| 5 | Structure à vis | Conception à vis monobloc intégrée |
| 6 | Matériau de la vis | 38CrMoALA (acier nitruré) |
| 7 | Sens de rotation | Contre-rotation / Co-rotation (commutable) |
| 8 | Tonneau | Structure de canon de type « split » (à coque double), en acier inoxydable 440C |
| 9 | Zones de chauffage | 6 zones, 200 W par zone |
| 10 | Température maximale de fonctionnement | 350 °C |
| 11 | Système de refroidissement | Refroidissement combiné par air et par eau |
| 12 | Modes de mixage | Conception bimode avec vanne de dérivation – passage libre entre les modes de mélange en circulation et d’extrusion |
| 13 | Interface de commande | Commande via une interface homme-machine (IHM) à écran tactile |
| 14 | Dimensions hors tout (L × l × H) | 550 × 650 × 1 000 mm |
 French
 English
 Arabic
 German
 Spanish
 Russian